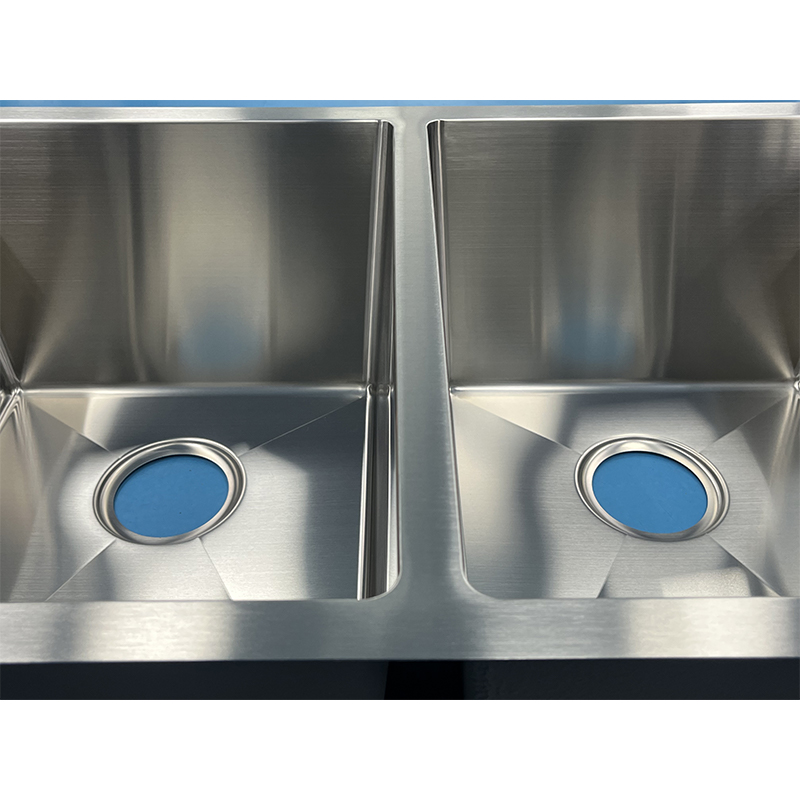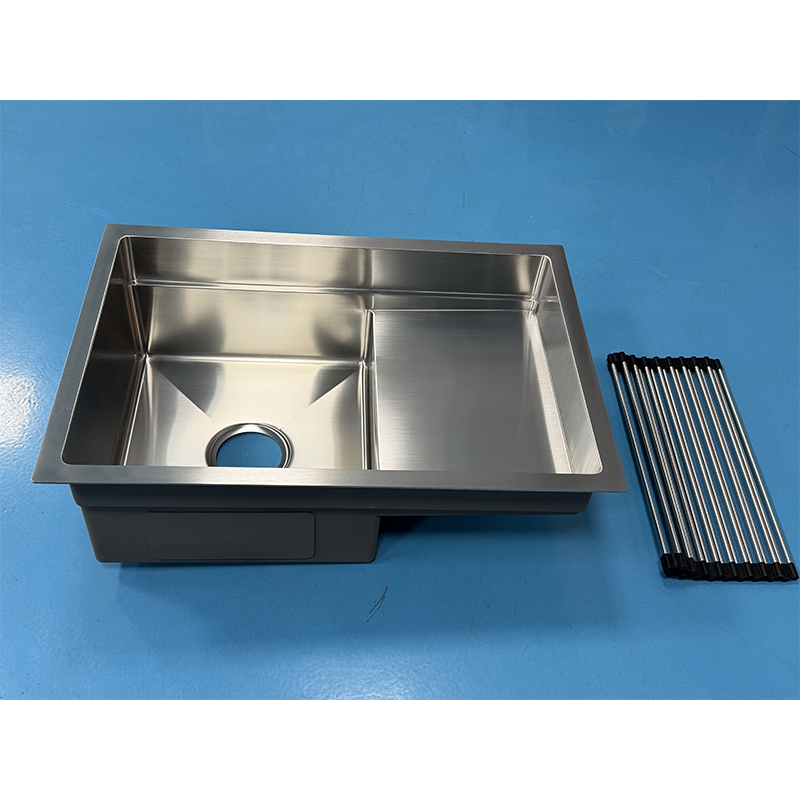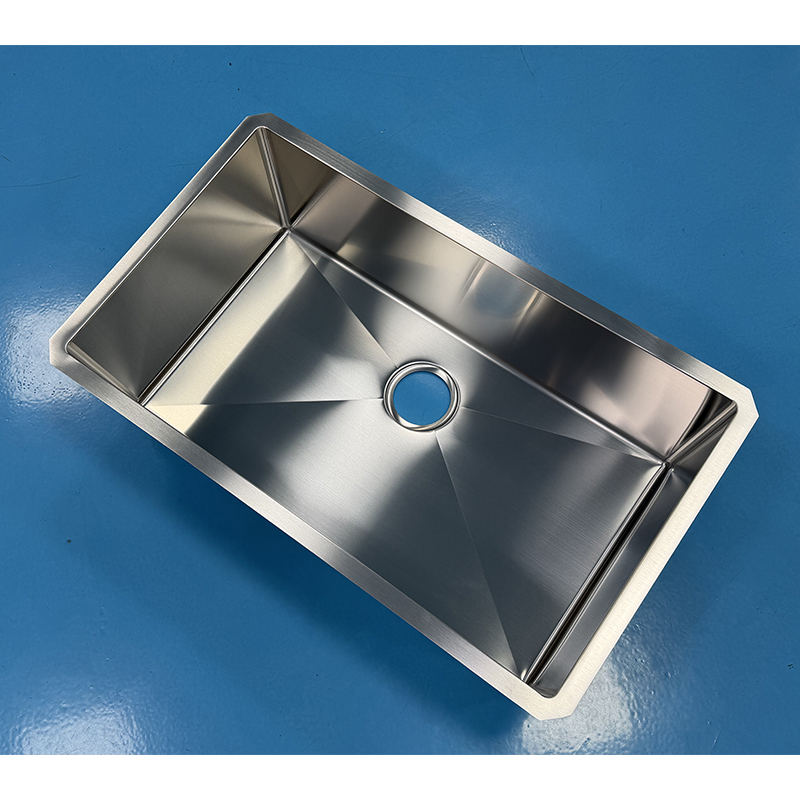
-


-


-


WeChat
-
WhatsApp
Где сделать отверстие в мойке из нержавеющей стали? Инструкция
2026-11-03
- Технический регламент: где и как правильно разместить отверстия в мойке из нержавеющей стали
- 1. Инженерный анализ: выбор оптимальной локации для отверстий
- 2. Технологическая карта: пошаговая инструкция по выполнению работ
- 3. Типичные ошибки и кейсы из производственной практики
- 4. Специфика работы с мойками различных серий и конфигураций
- 5. Контроль качества и приемка работ
- Заключение и рекомендации по выбору поставщика
Технический регламент: где и как правильно разместить отверстия в мойке из нержавеющей стали
Вопрос «Где сделать отверстие в мойке из нержавеющей стали?» часто воспринимается монтажниками как второстепенный этап сборки. Однако с точки зрения инженерной механики и гидродинамики, расположение технологических вырезов критически влияет на структурную целостность изделия, уровень вибрационного шума и долговечность столешницы. Неправильное позиционирование точек сверления или фрезеровки приводит к микротрещинам в зоне напряжения металла, особенно в тонкостенных конструкциях ручного производства.
Главное за 30 секунд
- Зона безопасности: Минимальное расстояние от края чаши до центра отверстия должно составлять не менее 65–75 мм для сохранения жесткости борта мойки.
- Инструментарий: Для нержавеющей стали SUS304 категорически запрещено использование ударных режимов; требуется применение ступенчатых сверл (cone bits) или коронок с постоянным охлаждением.
- Герметизация: Ключевой фактор долговечности — не само отверстие, а качество уплотнения фланца смесителя или дозатора; использование силикона низкого качества приводит к коррозии подкладочного листа за 12–18 месяцев.
Наша практика в ООО «Фошань Хуго Кухонная утварь» показывает, что более 40% рекламаций, связанных с протечками или деформацией моек, возникают именно из-за ошибок при самостоятельной доработке изделий конечными пользователями или неквалифицированными монтажниками. Ниже представлена детальная инструкция, основанная на стандартах ISO и внутреннем техническом регламенте нашего производства.
1. Инженерный анализ: выбор оптимальной локации для отверстий
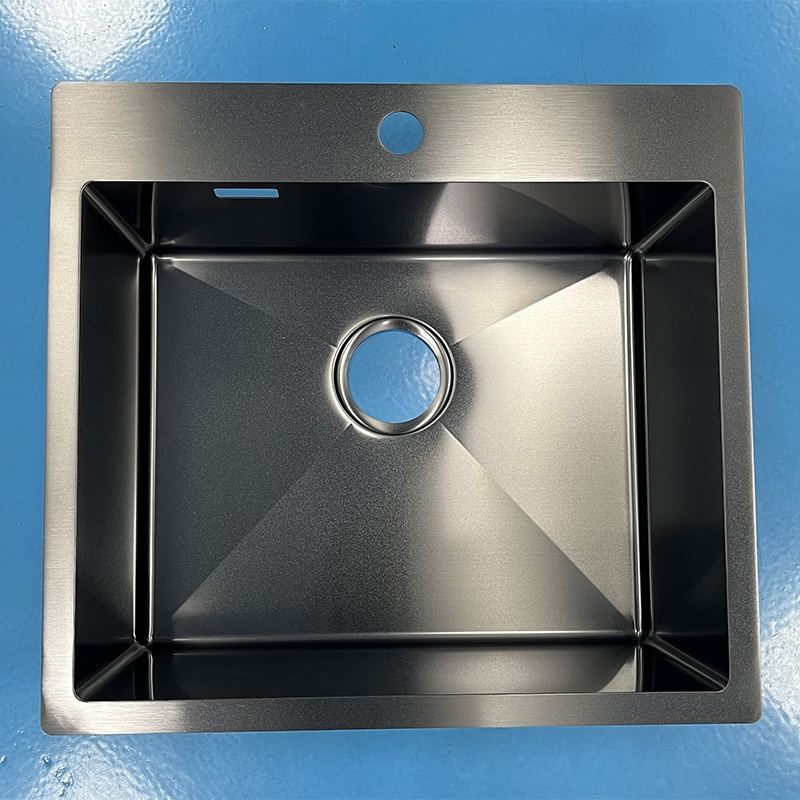
Прежде чем приступать к механической обработке, необходимо определить функциональное назначение отверстия. В современных кухонных системах из нержавеющей стали марки SUS304 обычно предусматриваются три типа перфорации: под смеситель (ø35 мм), под дозатор моющего средства/фильтр (ø12–35 мм) и под систему перелива (если она не интегрирована в чашу заводским способом).
Геометрические ограничения и зоны напряжения
Нержавеющая сталь, несмотря на высокую пластичность, имеет предел текучести. При изготовлении моек методом ручной сварки и гибки, который мы применяем на нашем заводе в Фошане, формируются специфические зоны остаточного напряжения. Они располагаются вдоль сварных швов и в углах радиусных переходов (R10, R15).
Критическое правило: Запрещается размещать новые отверстия ближе 50 мм к любому сварному шву или углу чаши. Нарушение этого правила ведет к концентрации напряжений вокруг нового отверстия, что при термических расширениях (например, при сливе кипятка) может спровоцировать разрыв металла.
Для стандартных моек размером 65 × 45 см или 78 × 50 см оптимальная зона размещения отверстия под смеситель находится на центральной оси симметрии чаши, отступая от задней стенки на 70–90 мм. Это расстояние обеспечивает:
- Достаточную площадь для установки крепежной гайки смесителя снизу.
- Отсутствие конфликта с сифоном и системой слива.
- Равномерное распределение веса смесителя на борт мойки без риска деформации передней кромки.
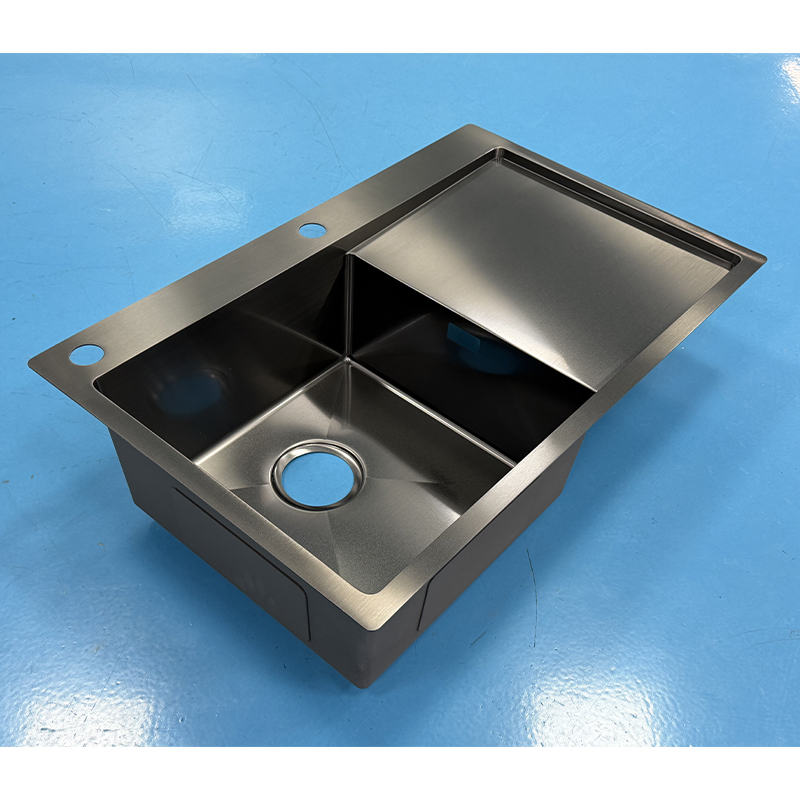
Если речь идет о комбинированных мойках с крылом или сушкой, отверстие следует располагать строго на плоской части крыла, избегая зон штамповки рельефа. В моделях серии R0 с прямыми краями допустимо размещение ближе к борту, но не менее 30 мм от внешнего края, чтобы сохранить эстетическую целостность профиля.
Учет толщины металла и многослойной структуры
Профессиональные мойки, такие как продукция нашего бренда, часто имеют композитную структуру: основной лист SUS304 толщиной 1.2–3.0 мм, усиленные ребра жесткости и шумопоглощающее покрытие. При планировании отверстия важно учитывать общую толщину пакета материалов.
В нашей производственной линии мы используем аргонно-дуговую сварку с последующей шлифовкой, что создает монолитную структуру. Однако, если вы планируете сверлить отверстие в уже готовом изделии, убедитесь, что в выбранной точке нет внутренних усиливающих планок или слоев битумной шумоизоляции, которые могут мешать прохождению инструмента или нарушать герметичность уплотнительного кольца.
Рекомендация инженера: Перед сверлением всегда простукивайте зону предполагаемого отверстия. Звук должен быть глухим и равномерным. Если звук звонкий или меняется тональность — возможно, вы попали на полость или зону с измененной толщиной металла.
2. Технологическая карта: пошаговая инструкция по выполнению работ
Процесс создания отверстия требует строгого соблюдения последовательности действий. Использование неправильного инструмента или нарушение технологии ведет к образованию заусенцев, которые становятся очагами коррозии, и к деформации декоративного покрытия.
-
Разметка и центровка
Используйте кернер и маркер для нержавеющей стали. Нанесите точный центр отверстия. Для смесителей стандартный диаметр составляет 35 мм, поэтому радиус разметки — 17.5 мм. Важно использовать шаблон, поставляемый производителем сантехники, так как диаметры могут варьироваться (32 мм, 34 мм, 35 мм). Ошибка в 1–2 мм сделает невозможным плотную установку фланца.
-
Защита поверхности
Наклейте малярный скотч на зону сверления с обеих сторон мойки (сверху и снизу). Это предотвратит скольжение сверла на начальном этапе и защитит зеркальную или матовую поверхность от царапин металлической стружкой. Для моек с покрытием PVD или цветным напылением этот шаг является обязательным.
-
Выбор инструмента и режима резания
Идеальный инструмент — ступенчатое сверло (конусное) по металлу с титановым или кобальтовым покрытием. Оно позволяет плавно расширять отверстие без рывков. Альтернатива — коронка (bimetal hole saw) с мелким зубом.
Важно: Категорически запрещается использовать ударный режим дрели. Удар разрушает кристаллическую решетку нержавеющей стали вокруг отверстия, снижая её коррозионную стойкость. Сверление должно происходить только вращательным движением на средних оборотах (800–1200 об/мин). -
Охлаждение и процесс сверления
Нержавеющая сталь SUS304 обладает низкой теплопроводностью и быстро нагревается в зоне резания. Перегрев приводит к «отпуску» металла и потере его антикоррозионных свойств (появлению синих цветов побежалости). Используйте специальную смазочно-охлаждающую жидкость (СОЖ) или хотя бы машинное масло. Подавайте давление равномерно, без чрезмерного нажима.
-
Финишная обработка и удаление заусенцев
После прохождения сверла на внутренней стороне образуется острый край. Его необходимо аккуратно удалить круглым напильником или зенкером. Не используйте болгарку с абразивным диском рядом с мойкой — искры могут повредить финишное покрытие. Поверхность вокруг отверстия должна быть гладкой на ощупь, чтобы обеспечить плотное прилегание резиновой прокладки.
В компании ООО Фошань Хуго Кухонная утварь мы тестируем наши мойки на устойчивость к дополнительным нагрузкам, однако гарантийное обслуживание не покрывает повреждения, возникшие вследствие нарушения технологии монтажа конечным пользователем. Поэтому соблюдение данного регламента критично для сохранения эксплуатационных характеристик изделия.
3. Типичные ошибки и кейсы из производственной практики
За более чем 20 лет работы на рынке OEM-производства мы накопили обширную базу данных о типовых ошибках инсталляции. Рассмотрим два наиболее частых сценария отказа, которые можно предотвратить.
Кейс №1: Коррозия под уплотнительным кольцом
Ситуация: Клиент установил смеситель в самостоятельно просверленное отверстие, используя дешевый силиконовый герметик вместо штатной резиновой прокладки или в дополнение к ней, не обезжирив поверхность.
Причина отказа: В зазор между металлом и прокладкой попала влага и остатки моющих средств. Из-за наличия заусенцев (некачественная обработка края отверстия) резиновая прокладка не прилегала герметично. Через 14 месяцев образовалась питтинговая коррозия вокруг отверстия, приведшая к микропротечке на шкаф.
Решение: Всегда используйте качественные EPDM-прокладки, поставляемые со смесителем. Если поверхность неровная, допускается нанесение тонкого слоя санитарного силикона, но только после тщательного обезжиривания спиртом. Край отверстия должен быть идеально зачищен.
Кейс №2: Трещина от края до отверстия
Ситуация: В мойке с тонкой стенкой (0.8–1.0 мм, не нашего производства, но распространенной на рынке) отверстие было просверлено слишком близко к борту (менее 30 мм). При установке тяжелого гранитного смесителя и динамической нагрузке (удары посуды) произошла деформация.
Причина отказа: Концентрация механического напряжения в перемычке между краем мойки и отверстием. Металл не выдержал изгибающего момента.
Решение: Соблюдать минимальный отступ 60–70 мм для тяжелых смесителей. Для моек из тонкой стали рекомендуется установка усиливающей пластины (шайбы) большого диаметра с нижней стороны столешницы или мойки, которая распределяет нагрузку на большую площадь.
4. Специфика работы с мойками различных серий и конфигураций
Различные линейки моек требуют индивидуального подхода к модификации. Продукция нашего завода разделена на серии, каждая из которых имеет свои конструктивные особенности.
| Серия мойки | Особенности конструкции | Рекомендации по сверлению | Допустимые нагрузки |
|---|---|---|---|
| Серия R0 (Прямые края) | Четкая геометрия, углы 90°, часто тонкие борта. | Сверлить только на плоских участках дна или широких бортах. Избегать угловых зон. | Средние. Требует аккуратности из-за риска деформации прямого профиля. |
| Серии R10 / R15 (Радиусные) | Закругленные края, плавные переходы, усиленная структура. | Наиболее безопасны для доработки. Зоны напряжения распределены равномерно. | Высокие. Выдерживают установку тяжелых профессиональных смесителей. |
| Комбинированные (с крылом/сушкой) | Наличие рельефных поверхностей, дополнительных отсеков. | Строго избегать сверления в местах штамповки рельефа. Только на плоских зонах крыла. | Зависит от толщины листа в конкретной зоне крыла (обычно 0.8–1.0 мм). |
| Ступенчатые мойки | Многоуровневая структура, встроенные аксессуары. | Не рекомендуется самостоятельная модификация. Высокий риск повреждения внутренних коммуникаций. | Только заводская комплектация. Любые изменения аннулируют гарантию. |
Мы производим мойки из листового проката SUS304, который обеспечивает высокую коррозионную стойкость. Однако любая механическая интервенция нарушает целостность пассивного оксидного слоя. После сверления настоятельно рекомендуется обработать края отверстия специальным пассивирующим составом для нержавеющей стали, чтобы восстановить защитные свойства металла.
5. Контроль качества и приемка работ
После выполнения работ по созданию отверстия необходимо провести визуальный и функциональный контроль. Это стандартная процедура, которую мы рекомендуем включать в акт выполненных работ монтажной бригады.
- Визуальный осмотр: Отсутствие заусенцев, трещин и цветов побежалости (синевы) вокруг отверстия. Поверхность должна быть чистой и матовой.
- Проверка геометрии: Отверстие должно быть идеально круглым. Эллиптическая форма свидетельствует о биении сверла или неправильном угле ввода инструмента.
- Тест на герметичность: Установите смеситель или заглушку. Подайте воду под максимальным давлением на 10–15 минут. Осмотрите соединение с нижней стороны мойки с помощью фонарика. Наличие даже одной капли воды указывает на недостаточную затяжку или повреждение прокладки.
Помните, что мойки из нержавеющей стали — это высокотехнологичные изделия. Завод ООО «Фошань Хуго Кухонная утварь» обеспечивает сертификацию продукции по стандартам CUPC и CE, подтверждая её безопасность и надежность. Однако конечный результат эксплуатации на 50% зависит от качества монтажа.
Заключение и рекомендации по выбору поставщика
Ответ на вопрос «Где сделать отверстие в мойке из нержавеющей стали?» лежит не только в плоскости геометрии, но и в понимании свойств материала. Правильный выбор локации, использование качественного инструмента и соблюдение технологии охлаждения позволяют интегрировать дополнительную фурнитуру без потери эксплуатационных свойств изделия.
Если вы являетесь B2B-заказчиком, архитектором или представителем торговой сети, важно выбирать партнера, который предоставляет не просто товар, а инженерную поддержку. Наш завод в районе Шуньдэ (Фошань) предлагает полный цикл OEM-производства с возможностью предварительной заводской перфорации под конкретные проекты. Это исключает риски ошибок при монтаже на объекте и ускоряет процесс сдачи кухни «под ключ».
Мы готовы предоставить технические чертежи с рекомендованными зонами сверления для любой модели из нашего каталога, будь то компактные мойки 32″ × 18″ или крупноформатные решения 78 × 50 см. Наша команда инженеров поможет оптимизировать конструкцию мойки под ваши специфические требования, обеспечив соответствие стандартам ТР ТС и ГОСТ.
Запросите коммерческое предложение и технический паспорт на интересующую вас модель, чтобы получить детализированную схему монтажных зон и консультацию наших технологов. Доверьте производство профессионалам с 20-летним опытом ручного изготовления моек премиум-класса.