-


-


-


WeChat
-
WhatsApp
Заводы-производители моек из нержавеющей стали: оптом и в розницу
2026-10-29
- Критерии выбора надежного поставщика: от марки стали до геометрии шва
- Технологический разбор: почему ручная мойка превосходит штампованную
- Материаловедение: стандарты SUS304 и защита от коррозии
- Акустический комфорт и защита от конденсата: невидимые технологии
- Логистика и упаковка: сохранность груза при международных перевозках
- OEM-производство и кастомизация: гибкость для вашего бизнеса
- Заключение и следующий шаг
Критерии выбора надежного поставщика: от марки стали до геометрии шва
Выбор партнера для поставки сантехнического оборудования — это не просто поиск наименьшей цены за единицу товара. В сегменте B2B, где речь идет о комплектации строительных объектов, отелей или розничных сетей, ключевыми становятся параметры долговечности, логистической сохранности и соответствия техническим регламентам. Рынок наводнен предложениями, однако лишь малая часть производителей способна обеспечить стабильное качество партий от 50 до 5000 единиц.
Главное за 30 секунд
- Материал имеет решающее значение: Только нержавеющая сталь марки SUS304 (AISI 304) гарантирует устойчивость к коррозии в условиях агрессивной бытовой химии и жесткой воды. Использование более дешевых аналогов (201 серия) приводит к появлению ржавчины в течение 6–12 месяцев.
- Технология изготовления определяет срок службы: Ручная сварка аргоном с последующей шлифовкой швов обеспечивает монолитность конструкции, в отличие от штампованных моек, подверженных деформациям и шуму.
- Сертификация и логистика: Наличие сертификатов CE и CUPC, а также упаковка по стандартам ISTA являются обязательными маркерами завода, ориентированного на экспорт и долгосрочное сотрудничество.
При анализе предложений от заводов-производителей моек из нержавеющей стали: оптом и в розницу, закупщики часто сталкиваются с проблемой скрытых дефектов. Внешне изделие может выглядеть идеально, но через полгода эксплуатации клиент получает рекламации из-за протечек по шву или питтинговой коррозии. Чтобы избежать таких рисков, необходимо глубоко понимать производственные процессы. Мы рекомендуем обращать внимание не только на цену, но и на толщину используемого листа (оптимально 1.2–3.0 мм для ручных моек), тип углового соединения и качество пассивации поверхности.
Инженерный подход к выбору поставщика требует проверки его способности адаптироваться под локальные стандарты. Например, для рынка РФ и СНГ критически важно соответствие продукции требованиям ТР ТС, а для экспорта в Европу и США — наличие маркировок CE и CUPC. Заводы, игнорирующие эти аспекты, экономят на контроле качества, что перекладывает риски на плечи дистрибьютора.
Технологический разбор: почему ручная мойка превосходит штампованную
В индустрии кухонной сантехники существует четкое разделение технологий производства: штамповка (pressing) и ручная сборка (handmade). Штампованные мойки изготавливаются путем выдавливания цельного листа металла под высоким давлением. Этот метод дешев и быстр, но имеет существенные ограничения: толщина стенки неравномерна (истончается в углах), форма чаши ограничена возможностями пресс-форм, а уровень шума при падении воды остается высоким даже при использовании базовых накладок.
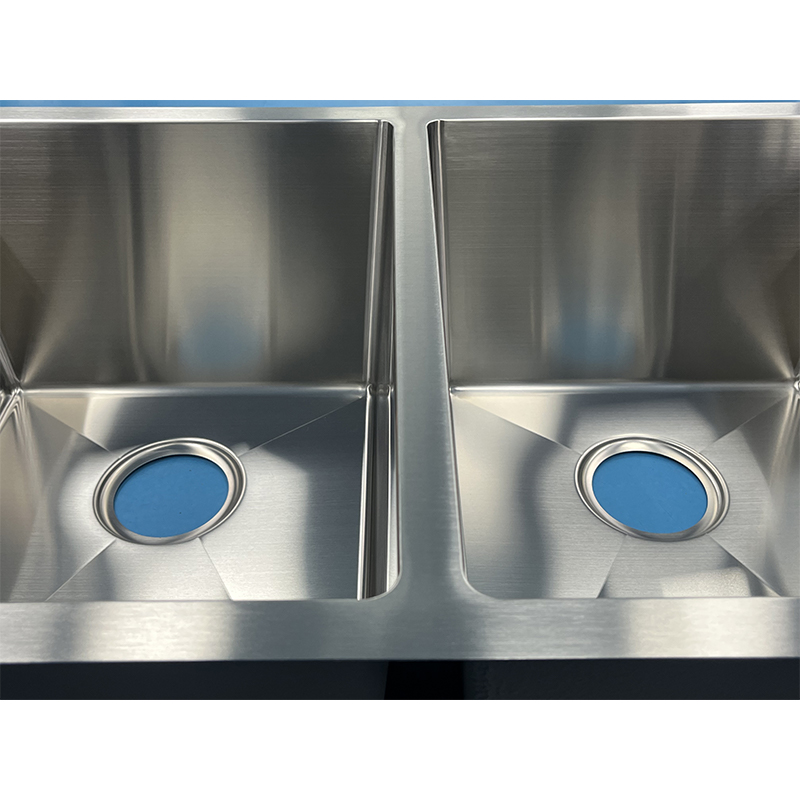
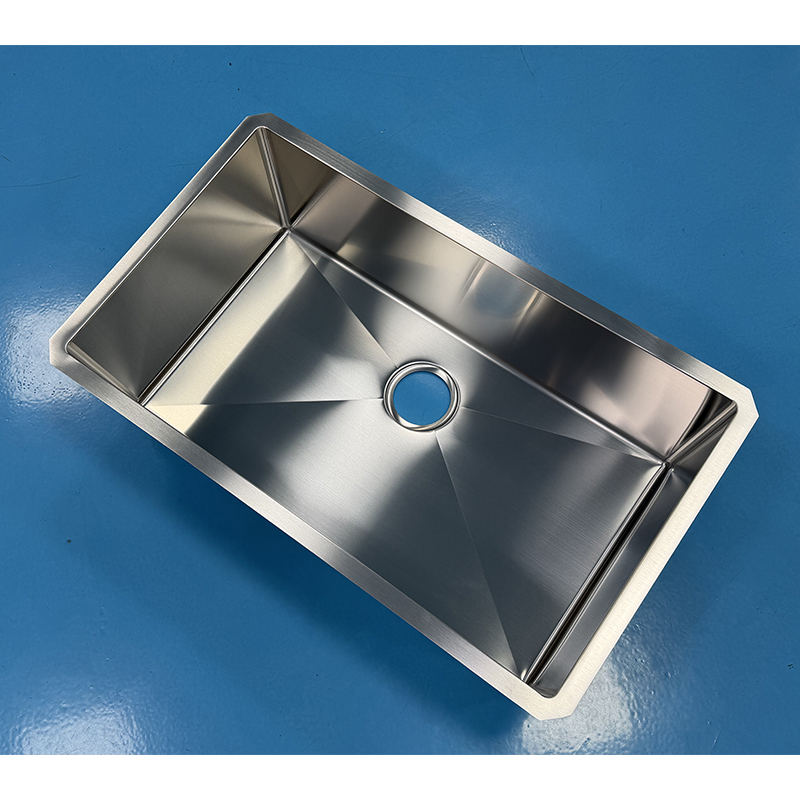
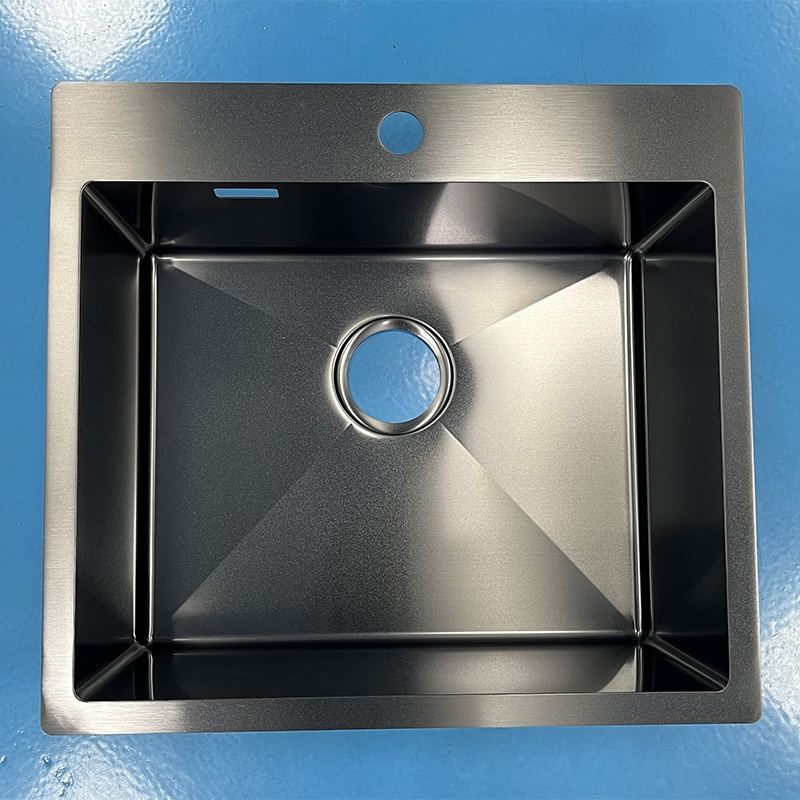
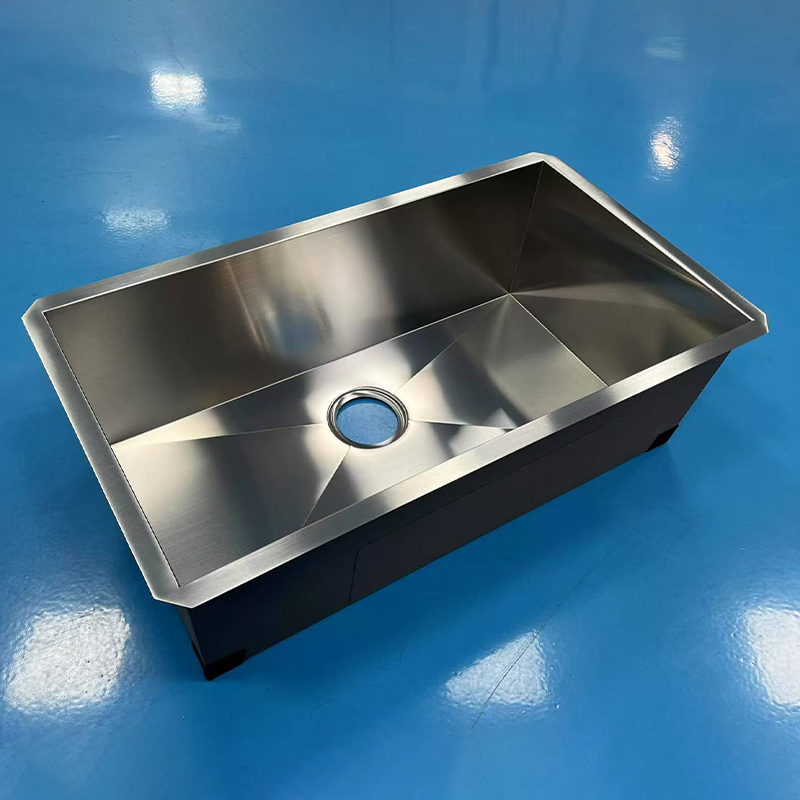
Ручные мойки, напротив, представляют собой результат высокоточной инженерной работы. Процесс начинается с лазерной резки листов нержавеющей стали SUS304 заданной толщины. Затем следует многоэтапная гибка и сварка. Ключевой этап — аргонно-дуговая сварка (TIG), которая позволяет соединять элементы с минимальным тепловым воздействием, сохраняя структуру металла. После сварки каждый шов подвергается тщательной шлифовке и полировке, пока не станет неотличимым от основной поверхности. Это создает эффект монолитности, который высоко ценится в премиальном сегменте.
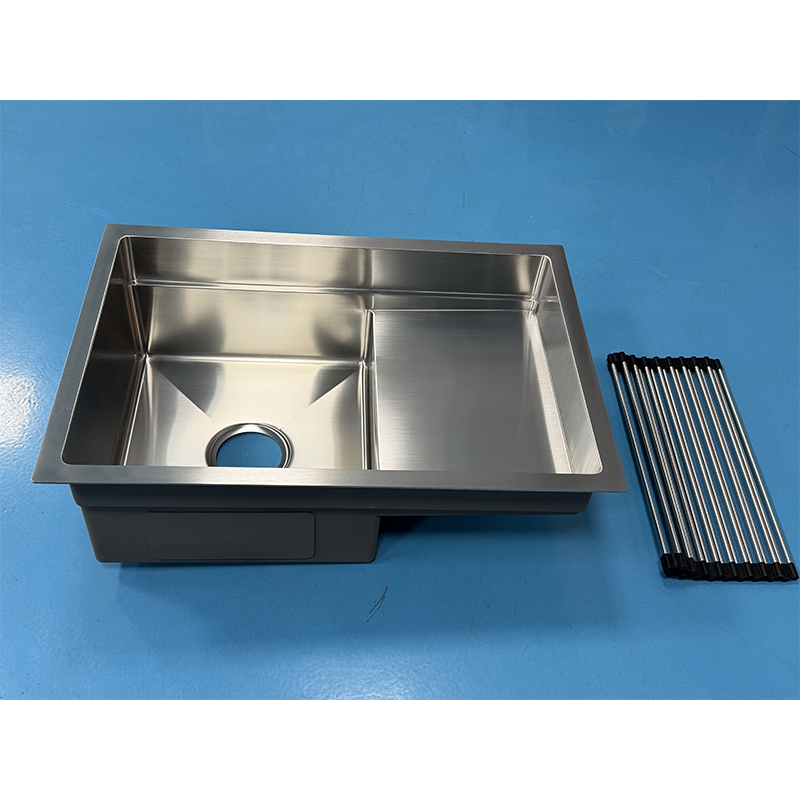
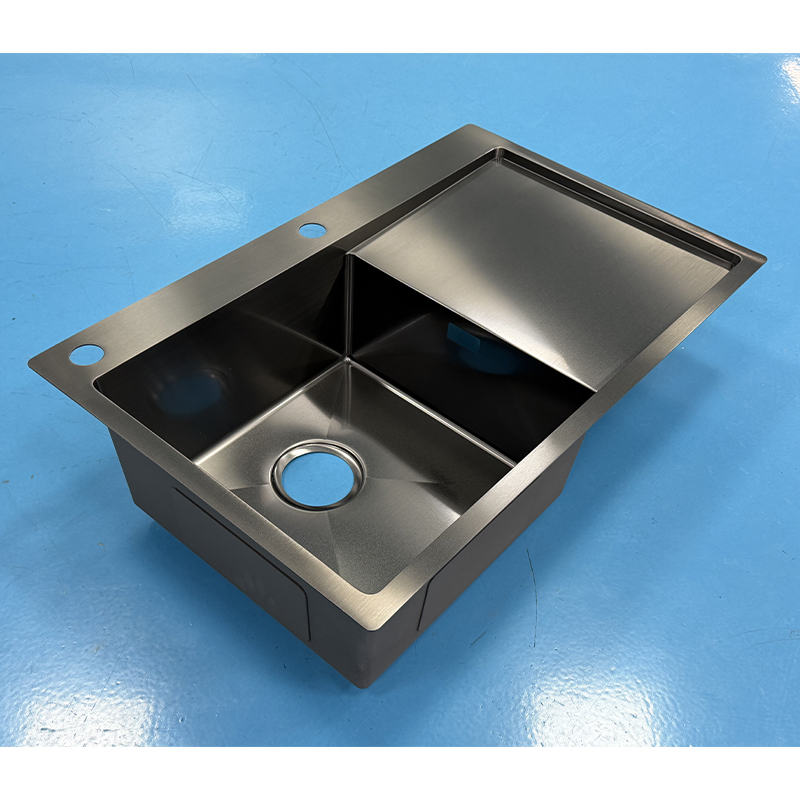
Опыт показывает, что именно ручная сборка позволяет реализовывать сложные геометрические формы. Например, ступенчатые мойки (step sinks) или модели с интегрированными зонами для нарезки и сушки требуют точной подгонки деталей, невозможной при массовой штамповке. Компания ООО Фошань Хуго Кухонная утварь, базирующаяся в промышленном кластере Шуньдэ (Фошань), специализируется исключительно на этой технологии. Более 20 лет фокуса на ручном производстве позволили предприятию отточить мастерство сварщиков до уровня, когда визуальный контроль шва практически не выявляет отклонений.
Важным преимуществом ручной технологии является возможность использования металла различной толщины в разных частях мойки. Дно чаши может быть усилено (до 3.0 мм) для сопротивления ударам, тогда как бортики остаются оптимальной толщины для монтажа. Такая гибкость недоступна для штамповочных линий, работающих с единым листом.
Сравнительный анализ технологий производства
| Параметр | Штампованные мойки (Pressed) | Ручные мойки (Handmade/Welded) |
|---|---|---|
| Толщина стали | 0.8 – 1.0 мм (неравномерная) | 1.2 – 3.0 мм (задается проектом) |
| Геометрия углов | Радиусные (R20–R50), трудно очищаемые | Прямые (R0) или малые радиусы (R10, R15) |
| Шумоизоляция | Базовое напыление или резиновые коврики | Композитное покрытие + антиконденсатный слой |
| Дизайн | Стандартные формы, ограниченные матрицей | Любая конфигурация, включая кастомные размеры |
| Целевой сегмент | Эконом, масс-маркет | Премиум, HoReCa, индивидуальные проекты |
При выборе между этими технологиями, закупщик должен четко понимать портрет своего конечного потребителя. Для бюджетного жилья штамповка остается релевантной. Однако для проектов класса “комфорт” и “премиум”, а также для коммерческих кухонь, где нагрузка на оборудование максимальна, ручные мойки из SUS304 являются безальтернативным решением.
Материаловедение: стандарты SUS304 и защита от коррозии
Нержавеющая сталь — это не однородный материал. На рынке часто встречаются мойки из стали серии 201, которая содержит меньше никеля и больше марганца. Она магнитится, дешевле, но крайне уязвима к хлоридам, содержащимся в водопроводной воде и моющих средствах. Через несколько месяцев такие изделия покрываются рыжими пятнами. Профессиональные производители, такие как заводы-производители моек из нержавеющей стали оптом, использующие ответственный подход, применяют исключительно сталь марки SUS304 (по классификации AISI).
Сталь SUS304 содержит 18% хрома и 8% никеля. Эта комбинация обеспечивает формирование плотной оксидной пленки, которая самовосстанавливается при повреждении. Для подтверждения качества сырья на заводе ООО Фошань Хуго Кухонная утварь проводится спектральный анализ каждой партии листового проката перед запуском в производство. Это исключает риск попадания некондиционного металла в готовую продукцию.
Помимо состава сплава, критически важна финишная обработка поверхности. Используются два основных типа текстур:
- Шлифованная (Brushed/Satin): Классическая матовая поверхность с направленным рисунком. Она скрывает мелкие царапины и отпечатки пальцев, легко очищается.
- Матированная/PVD-покрытие: Более современное решение, обеспечивающее повышенную стойкость к абразивному износу. PVD-покрытие (Physical Vapor Deposition) позволяет окрашивать мойки в черный, золотой или бронзовый цвет без потери антикоррозионных свойств базовой стали.
Инженерная ошибка, которую мы наблюдали в практике конкурентов: использование агрессивных кислотных паст для полировки швов без последующей нейтрализации и пассивации. Остатки кислоты разрушают защитный слой хрома, и шов становится очагом коррозии. В нашем производственном цикле после шлифовки обязательно применяется процесс пассивации — химической обработки, удаляющей свободное железо с поверхности и усиливающей оксидный слой. Это гарантирует, что сварной шов будет иметь такую же коррозионную стойкость, как и основной металл.
Акустический комфорт и защита от конденсата: невидимые технологии
Покупатель оценивает мойку визуально, но использует её аудиально и тактильно. Громкий звук падающей воды и стук посуды — частая причина возврата товаров в рознице. Кроме того, перепад температур между горячей водой и холодным воздухом под столешницей вызывает образование конденсата на внешних стенках чаши. Влажность приводит к разбуханию мебельных плит из МДФ или ДСП, порче фурнитуры и появлению плесени в кухонном модуле.
Решение этих проблем лежит в области композитных покрытий. Качественная ручная мойка должна иметь многослойную защиту нижней части. В продукции ООО Фошань Хуго Кухонная утварь применяется система, состоящая из двух слоев:
- Шумопоглощающее покрытие: Наносится методом напыления или в виде цельноформованных резиновых матов. Плотный полимерный слой гасит вибрации металла, снижая уровень шума более чем на 70%. Звук воды становится глухим и приятным, а не звонким и раздражающим.
- Антиконденсатный слой: Специальный теплоизолирующий материал, наносимый поверх шумопоглотителя. Он выравнивает температуру внешней поверхности мойки с температурой воздуха в шкафу, предотвращая выпадение росы.
Мы проводили тесты в климатических камерах, имитирующих условия русской зимы (температура в помещении +18°C, температура воды +60°C). Мойки без антиконденсатной защиты покрывались каплями влаги уже через 15 минут. Образцы с полноценной защитой оставались абсолютно сухими даже после часа интенсивного использования. Это техническое преимущество является сильным аргументом для продаж в регионах с холодным климатом.
Логистика и упаковка: сохранность груза при международных перевозках
Для B2B-закупок логистика составляет значительную часть себестоимости. Повреждение товара в пути — это не только убытки, но и репутационные риски перед конечным клиентом. Нержавеющая сталь, несмотря на прочность, чувствительна к глубоким царапинам и вмятинам, которые невозможно устранить без следов ремонта.
Стандартная практика многих китайских фабрик — упаковка в простой картон с пенопластом. Этого недостаточно для морских перевозок или мультимодальных маршрутов. Профессиональный подход подразумевает упаковку, прошедшую испытания по стандартам ISTA (International Safe Transit Association). Каждая мойка оборачивается в защитную пленку, углы усиливаются картоном высокой плотности, а сама конструкция фиксируется внутри короба так, чтобы исключить смещение.
ООО Фошань Хуго Кухонная утварь использует усиленную комбинированную упаковку. Внутренний слой — мягкий нетканый материал, защищающий финишное покрытие. Внешний слой — гофрокартон повышенной прочности. Такая упаковка выдерживает штабелирование при складском хранении и вибрационные нагрузки при транспортировке. Статистика возвратов из-за транспортных повреждений на нашем производстве стремится к нулю, что подтверждает эффективность выбранной логистической стратегии.
OEM-производство и кастомизация: гибкость для вашего бизнеса
Современный рынок требует уникальности. Стандартные размеры 60×45 см или 50×40 см есть у всех. Чтобы выделиться, бренды и дистрибьюторы заказывают мойки с индивидуальными характеристиками. OEM-производство (Original Equipment Manufacturer) позволяет нанести ваш логотип, изменить радиус углов, добавить функциональные элементы или разработать уникальный размер под конкретную коллекцию мебели.
Возможности кастомизации на заводе в Фошане включают:
- Изменение геометрии: Производство моек серий R0 (прямые углы), R10 и R15 (закругленные края). Прямые углы выглядят более современно и увеличивают полезный объем чаши, но требуют высокой точности изготовления.
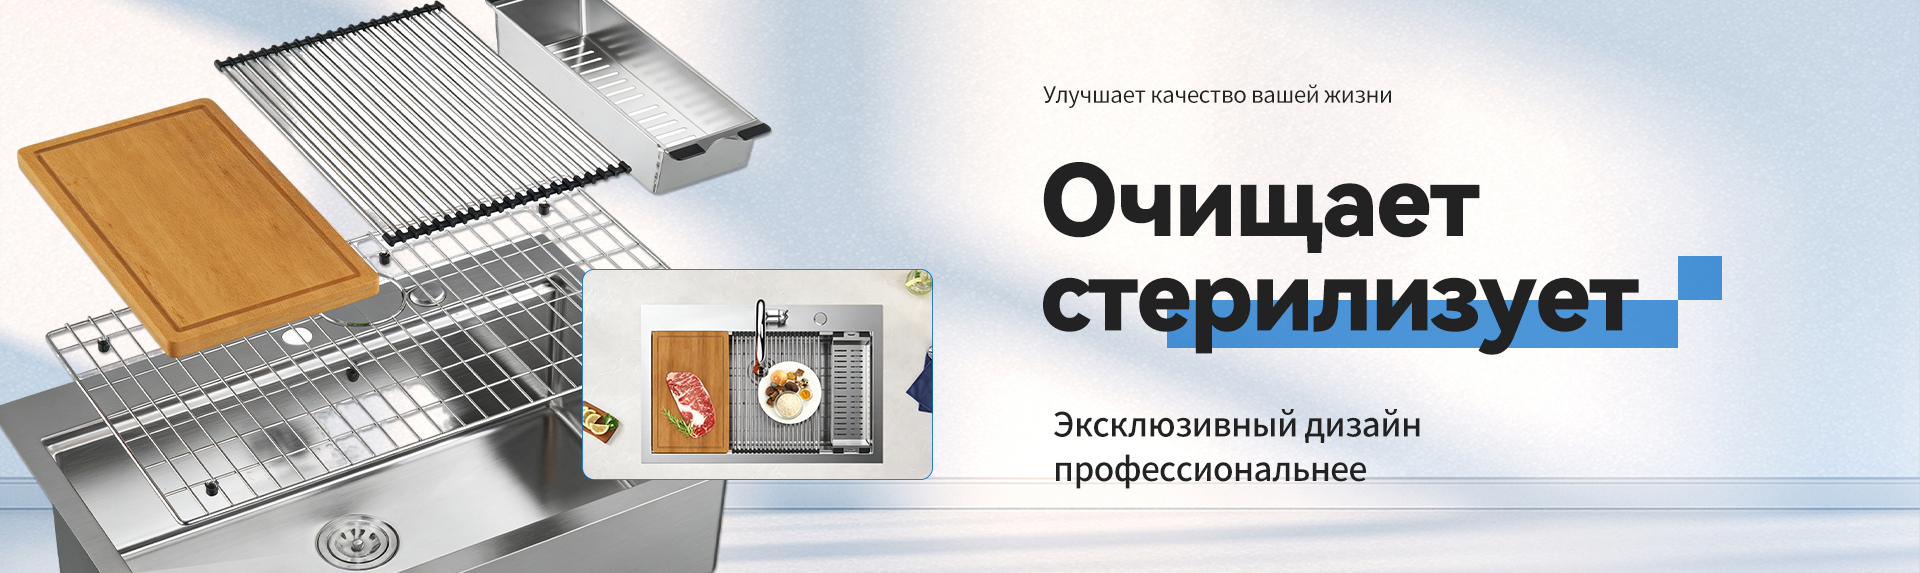
- Интеграция аксессуаров: Создание посадочных мест для диспенсеров, измельчителей отходов, встроенных полок для сушки (grid racks) и разделочных досок из закаленного стекла или дерева.
- Нестандартные размеры: От компактных 32″ × 18″ для небольших кухонь до крупногабаритных 78 × 50 см для профессиональных кухонь ресторанов.
Процесс разработки нового продукта занимает в среднем 45 рабочих дней с момента утверждения чертежей. Это время включает создание пресс-форм (если требуется гибка сложных элементов), подготовку сварочных шаблонов и запуск пилотной партии. Инженерная поддержка на этапе проектирования помогает избежать ошибок, связанных с совместимостью мойки и столешницы. Например, мы рассчитываем необходимые допуски для монтажа под столешницу (undermount) или вровень (flush mount), обеспечивая идеальное прилегание силиконового герметика.
Частые ошибки при заказе OEM-партий
Одна из распространенных ошибок заказчиков — несогласование образцов перед запуском массовой партии. Цвет полировки, оттенок стали и даже толщина упаковки могут варьироваться. Мы настоятельно рекомендуем заказывать “золотой образец” (golden sample), который подписывается обеими сторонами и служит эталоном качества для всей партии. Также важно учитывать минимальный объем заказа (MOQ). Для стандартных моделей он может составлять от 50 штук, тогда как для полностью кастомных проектов MOQ обсуждается индивидуально, обычно начиная от 100–200 единиц, чтобы оправдать затраты на перенастройку оборудования.
Заключение и следующий шаг
Выбор правильного завода-производителя моек из нержавеющей стали — это инвестиция в стабильность вашего бизнеса. Продукция, созданная с соблюдением стандартов SUS304, сертифицированная по CE и CUPC, и упакованная по международным нормам, минимизирует рекламации и повышает лояльность ваших клиентов. Опыт ООО Фошань Хуго Кухонная утварь демонстрирует, что сочетание ручного мастерства, инженерного контроля и гибкости OEM-производства позволяет создавать продукт, конкурентоспособный на любом глобальном рынке.
Не рискуйте качеством своей репутации ради экономии на сырье. Доверьте производство профессионалам с 20-летним стажем.
Готовы обсудить условия поставки или разработать уникальную модель?
Запросите коммерческое предложение и технический паспорт продукции прямо сейчас. Наши инженеры готовы проконсультировать вас по вопросам спецификаций, сроков производства и логистических маршрутов.