-


-


-


WeChat
-
WhatsApp
Мойка врезная металлическая для кухни: Установка своими руками
2026-10-10
Критические аспекты монтажа: от геометрии выреза до герметизации
Главное за 30 секунд:
- Точность шаблона: Погрешность выреза столешницы не должна превышать ±1.5 мм; использование ручного лобзика без направляющей шины ведет к сколам ламината и нарушению герметичности.
- Герметик как структурный элемент: Применение санитарного силикона (нейтрального состава) обязательно не только для гидроизоляции, но и для компенсации термических расширений металла и камня/дерева.
- Нагрузка на крепеж: Стандартные clips-крепления рассчитаны на удержание веса мойки до 15 кг; при установке тяжелых моделей из стали толщиной 1.2–1.5 мм требуется усиленная фиксация или клеевой метод монтажа.
Установка врезной металлической мойки — это не просто сантехническая операция, а процесс интеграции двух разнородных материалов: нержавеющей стали и материала столешницы (ЛДСП, искусственный камень, дерево). Ошибки на этапе подготовки приводят к тому, что влага проникает в структуру столешницы, вызывая её разбухание и потерю несущей способности. В нашей инженерной практике мы регулярно сталкиваемся с последствиями некорректного монтажа, когда гарантия производителя аннулируется из-за нарушения технологии установки.
Для профессионального интегратора или закупщика важно понимать, что долговечность узла «мойка-столешница» зависит от трех факторов: качества реза, типа герметизирующего состава и равномерности распределения прижимного усилия. Ниже мы подробно разбираем каждый этап, опираясь на стандарты монтажных работ и опыт производства моек из нержавеющей стали SUS304.
Подготовка инструмента и разметка: исключение человеческого фактора
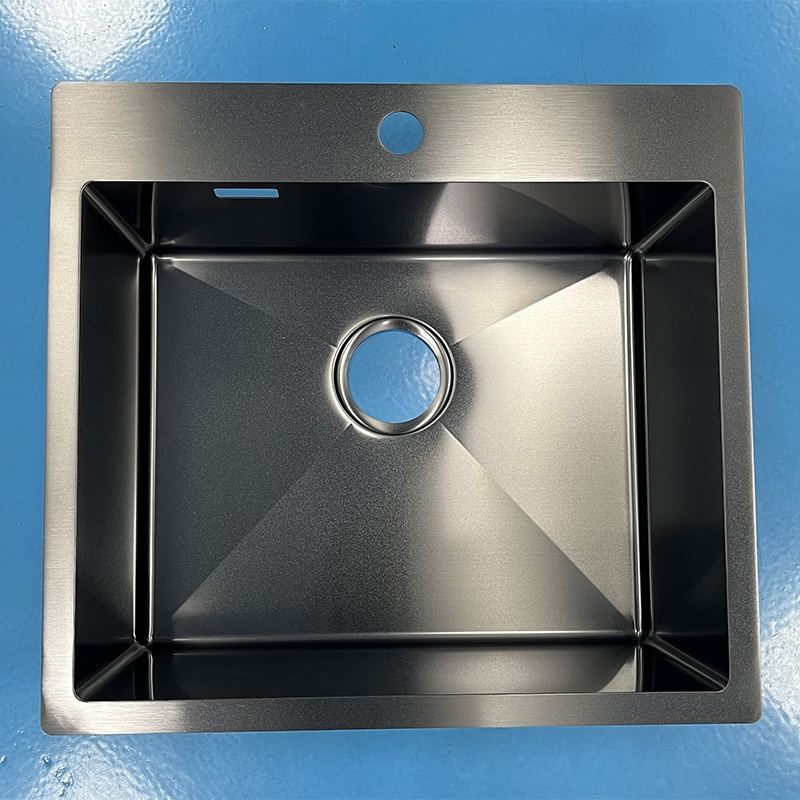
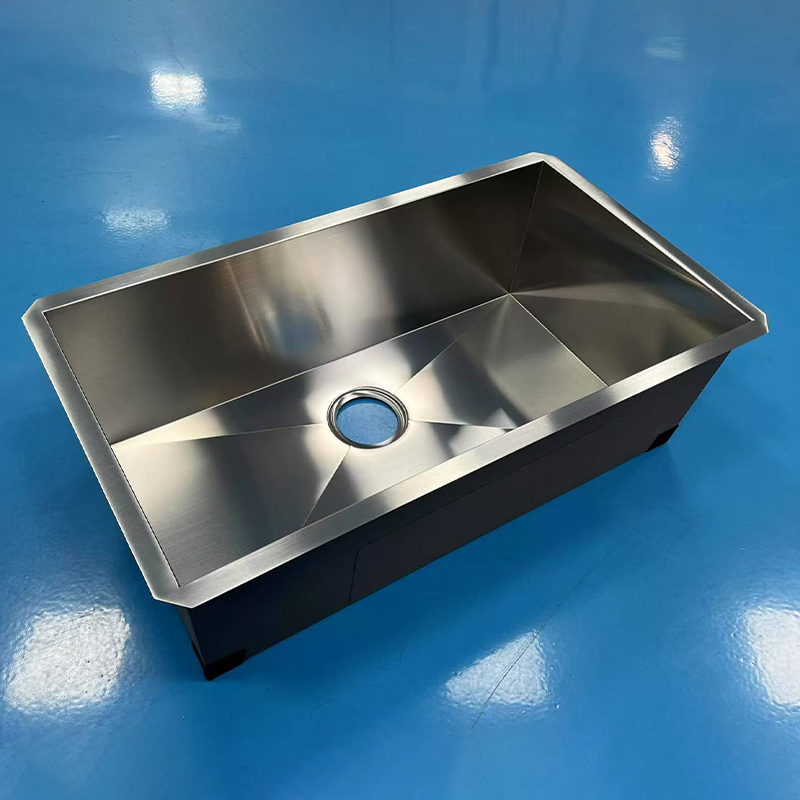
Первый этап, определяющий успех всей операции, — это создание точного посадочного места. Большинство ошибок возникает именно здесь. Производители моек, такие как ООО Фошань Хуго Кухонная утварь, поставляют продукцию с жесткими геометрическими допусками. Например, модели серий R0 (прямые края) и R10/R15 (радиусные края) требуют идеально ровного периметра выреза. Если край столешницы будет иметь волнистость более 1 мм, резиновый уплотнитель не обеспечит полной герметичности, а металлические лапки крепления могут деформировать тонкую кромку мойки.
Для разметки необходимо использовать шаблон, идущий в комплекте, или контур самой мойки, перевернутой вверх дном. Важно учесть толщину стенки бортика. Для моек из стали SUS304 толщиной 1.0–1.2 мм ширина опорного бортика обычно составляет 15–20 мм. Разметка внутреннего контура выреза должна быть выполнена с учетом этого запаса. Мы рекомендуем использовать твердосплавную царапку или кернер для нанесения линии реза, так как маркер может стереться в процессе работы.
Важно: При работе с ламинированными столешницами (ЛДСП) критически важно защитить линию реза малярным скотчем. Это предотвратит вырывание ламината пилкой лобзика. Использование пилки с обратным направлением зуба (down-cut blade) снижает риск сколов верхней поверхности до минимума, однако требует увеличения подачи инструмента.
Технология выреза и обработка торцов
Вырез отверстия осуществляется электролобзиком. Диаметр сверла для стартового отверстия должен составлять не менее 10–12 мм, чтобы свободно пропустить пилку. Сверлить необходимо под углом 90 градусов к поверхности столешницы. После завершения реза торцы ДСП или МДФ остаются открытыми и гигроскопичными. Это «ахиллесова пята» любой врезной мойки.
Обработка торцов должна включать следующие шаги:
- Шлифовка неровностей наждачной бумагой зернистостью P120–P180.
- Нанесение влагоотталкивающего состава. Идеальным решением является использование того же санитарного силикона, который будет применяться для герметизации, либо специального клея ПВА D3/D4 класса влагостойкости.
- Выдержка времени для полимеризации защитного слоя (минимум 2–4 часа, в зависимости от температуры окружающей среды).
Игнорирование этого этапа приводит к тому, что даже микроскопическое количество воды, попавшее под бортик мойки, впитывается в плиту. За 6–12 месяцев это вызывает разбухание древесины, увеличение толщины столешницы в месте реза и, как следствие, разрушение силиконового шва и протечку. В нашем опыте работы с партнерами из Европы и РФ мы подчеркиваем: качество обработки торца важнее бренда самой мойки.
Пошаговая инструкция по установке врезной мойки
Процесс монтажа варьируется в зависимости от конфигурации мойки (с крылом, двухсекционная, угловая) и типа столешницы. Однако базовый алгоритм для стандартных прямоугольных моек из нержавеющей стали остается неизменным. Рассмотрим установку на примере популярной модели размером 78 × 50 см из серии R10, производимой на нашем заводе в Фошане.
Шаг 1: Примерка и корректировка посадочного места
Перед нанесением герметика необходимо выполнить «сухую» примерку. Вставьте мойку в вырез без усилий. Она должна входить свободно, но без значительных люфтов. Зазор между краем выреза и внешним контуром мойки должен быть равномерным по всему периметру. Если мойка входит туго, ни в коем случае не забивайте её молотком. Это приведет к деформации сварных швов и нарушению геометрии чаши.
Используйте напильник или шлифовальную насадку на дрель для снятия лишних миллиметров материала столешницы. Проверьте горизонтальность положения мойки строительным уровнем. Перекос даже в 2–3 градуса может привести к застою воды в одном из углов чаши, что недопустимо для гигиенических стандартов и эстетики.
Шаг 2: Нанесение герметизирующего состава
Это ключевой этап, обеспечивающий водонепроницаемость. Используйте нейтральный санитарный силикон (без кислотной основы, чтобы не вызвать коррозию металла или повреждение камня). Кислотные силиконы могут вступать в реакцию с некоторыми видами нержавеющей стали и камнем, содержащим кальций.
Нанесите непрерывный валик силикона толщиной 3–4 мм на торец столешницы и на нижнюю часть бортика мойки. Не экономьте материал, но и избегайте излишков, которые будет сложно удалить после прижима. Для моек премиум-класса, таких как продукция ООО Фошань Хуго Кухонная утварь, поверхность стали часто имеет матовое или сатиновое покрытие (brushed finish). Силикон должен хорошо адгезировать к этому типу текстуры, поэтому обезжиривание поверхностей спиртом перед нанесением обязательно.
Частая ошибка: Монтажники часто наносят силикон только на торец столешницы, игнорируя нижнюю часть бортика мойки. Это ошибочно. Двойной барьер (на столе и на мойке) гарантирует, что при температурных расширениях материалов шов не разойдется.
Шаг 3: Фиксация и прижим
Аккуратно установите мойку в вырез, совмещая края. Нажмите по периметру рукой для первоначального распределения силикона. Теперь необходимо механически зафиксировать конструкцию. В комплекте с большинством врезных моек идут металлические крепежные элементы (клипсы или лапки) с винтами.
- Установите крепежные кронштейны в пазы на нижней стороне мойки (если они предусмотрены конструкцией) или используйте универсальные зажимы, которые цепляются за борт мойки и упираются в нижнюю поверхность столешницы.
- Равномерно затяните винты. Начинайте с центра длинных сторон, затем переходите к коротким сторонам и углам.
- Затяжка должна быть умеренной. Чрезмерное усилие может продавить силикон полностью, оставив «сухой» контакт металл-дерево, или деформировать тонкую сталь.
Для тяжелых моек из стали толщиной 1.5 мм и более, которые мы часто производим по индивидуальным OEM-заказам, стандартных клипс может быть недостаточно. В таких случаях мы рекомендуем использовать дополнительные распорные бруски из твердой древесины или специализированные клеи-герметики высокой начальной схватываемости (MS-полимеры).
Шаг 4: Подключение сантехники и проверка на герметичность
После фиксации мойки приступайте к установке сифона и смесителя. Обратите внимание на вес навесного оборудования. Тяжелые каменные или металлические смесители создают дополнительную нагрузку на переднюю часть мойки. Убедитесь, что крепеж смесителя затянут надежно, но без перекоса чаши.
Подключите шланги подачи воды и слив. Перед тем как убрать инструменты, проведите тест на герметичность:
- Заполните чашу водой до краев (или до перелива, если он есть).
- Оставьте воду на 15–20 минут.
- Визуально осмотрите соединение мойки и столешницы снизу (используя фонарик) и сверху на наличие выступившего силикона или влаги.
- Проверьте соединения сифона на предмет капель.
Если обнаружена протечка по периметру, необходимо немедленно устранить её, добавив силикон в проблемную зону снаружи, предварительно просушив поверхность. Протечка в сифоне решается заменой прокладок или подтяжкой резьбовых соединений.
Шаг 5: Финишная очистка и защита
Удалите излишки выдавленного силикона влажной тряпкой или пластиковым шпателем до его полного высыхания. После полимеризации (обычно 24 часа) силикон становится эластичным и водонепроницаемым. Не подвергайте мойку экстремальным нагрузкам в первые сутки.
Для сохранения внешнего вида нержавеющей стали SUS304 рекомендуется после монтажа обработать поверхность специализированным средством для ухода за нержавейкой. Это создаст защитную пленку, отталкивающую водяные пятна и отпечатки пальцев, что особенно актуально для моделей с зеркальной полировкой.
Выбор мойки для профессионального проекта: технические нюансы
При комплектации объектов недвижимости, отелей или ресторанов, выбор врезной мойки должен основываться не только на эстетике, но и на технических характеристиках, влияющих на срок службы. Как производитель с 20-летним опытом, ООО Фошань Хуго Кухонная утварь выделяет следующие критические параметры, которые должны быть указаны в спецификации закупки.
| Параметр | Рекомендуемое значение | Почему это важно |
|---|---|---|
| Марка стали | SUS304 (AISI 304) | Обеспечивает высокую коррозионную стойкость в агрессивных средах (соли, кислоты). Дешевые аналоги (201 серия) ржавеют через 6–12 месяцев. |
| Толщина листа | 1.0 – 1.2 мм (премиум 1.5 мм) | Тонкая сталь (0.6–0.8 мм) гремит при падении посуды и легко деформируется от горячих кастрюль. Толщина 1.2 мм+ гасит вибрации и шум. |
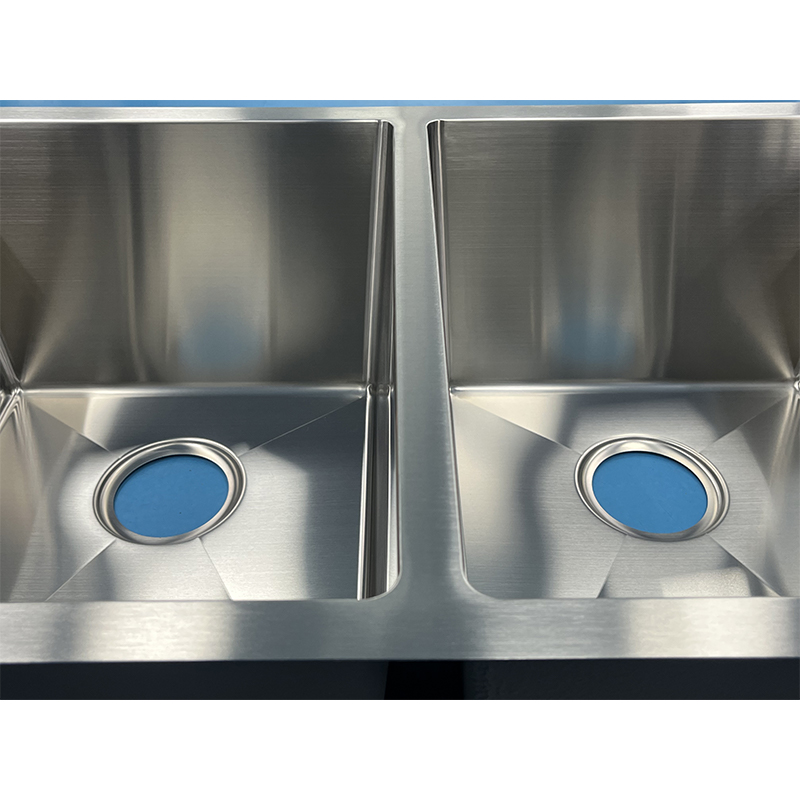
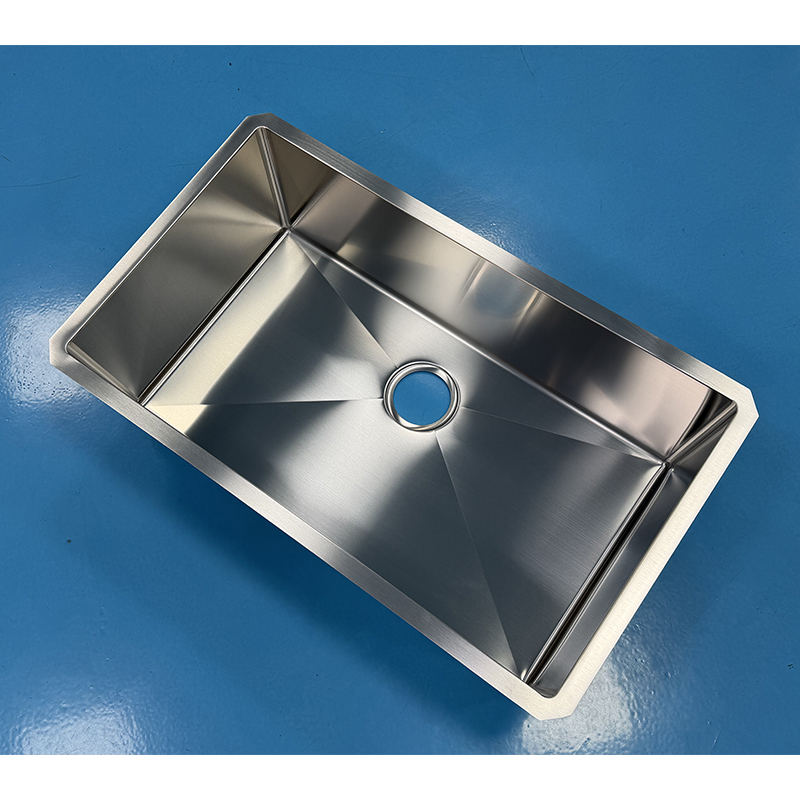
| Радиус углов (R) | R10 или R15 | Прямые углы (R0) сложнее мыть, в них скапливается грязь. Радиусные мойки гигиеничнее и проще в обслуживании для клинингового персонала. |
| Шумоизоляция | Композитное покрытие + антиконденсат | Снижает шум воды на 70% и предотвращает образование конденсата на дне шкафа, защищая мебель от влаги. |
| Сертификация | CE, CUPC, EAC | Подтверждает безопасность материалов и соответствие международным стандартам гигиены и прочности. |
Особое внимание следует уделить системе шумоизоляции. В наших продуктах применяется цельноформованное резиновое покрытие на дне и стенках, а также слой высокоплотного антиконденсатного материала. Это не просто маркетинговый ход: в условиях интенсивной эксплуатации (рестораны, большие семьи) отсутствие конденсата предотвращает гниение нижней части кухонного модуля.
Инженерный кейс: проблема вибрации и шума
В одном из недавних проектов для жилого комплекса в Санкт-Петербурге застройщик столкнулся с жалобами жильцов на сильный шум от моек. Причина крылась в использовании дешевых штампованных моек из тонкой стали (0.7 мм) без должной демпфирующей обработки. Замена на наши ручной работы мойки из стали SUS304 толщиной 1.2 мм с полным покрытием NoiseGuard решила проблему. Уровень шума снизился с 65 дБ до комфортных 35–40 дБ. Этот случай подтверждает, что экономия на качестве металла и обработке недопустима в сегменте комфорта и премиум.
Преимущества прямого сотрудничества с производителем
Выбор поставщика кухонных моек определяет не только цену, но и стабильность поставок, качество продукции и гибкость условий. ООО Фошань Хуго Кухонная утварь, расположенное в индустриальном кластере Шуньдэ (Фошань, Китай), предлагает партнерам уникальные преимущества благодаря вертикальной интеграции производства.
Мы не просто собираем мойки, мы контролируем весь цикл: от закупки листового проката SUS304 до финальной упаковки по стандартам ISTA. Наш подход «ручного изготовления» означает, что каждый сварной шов проходит аргонно-дуговую сварку с последующей шлифовкой и пассивацией. Это делает шов неотличимым от основного металла по коррозионной стойкости и прочности.
Для B2B-партнеров мы предлагаем:
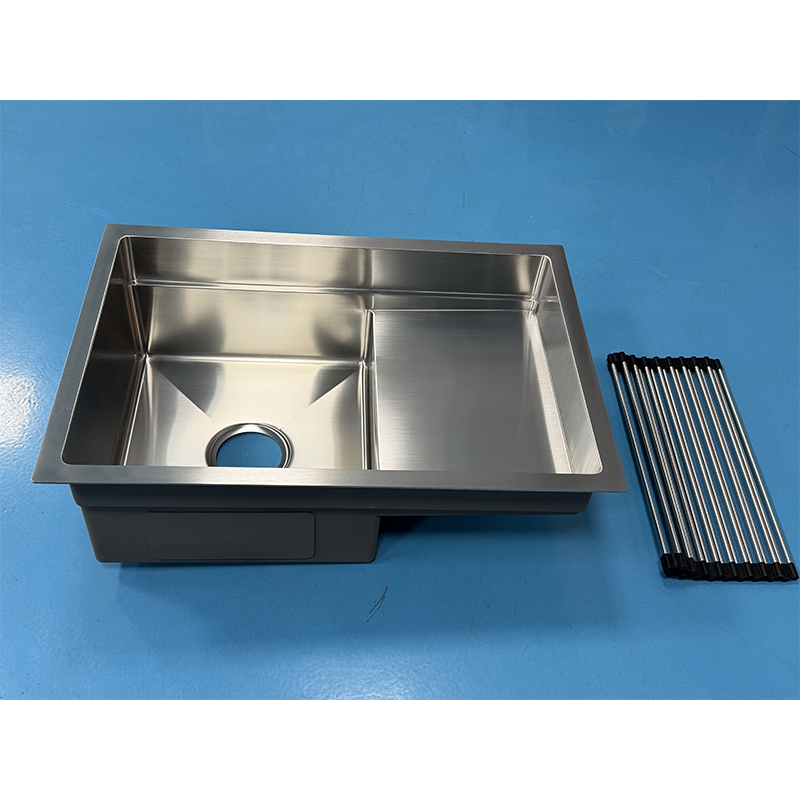
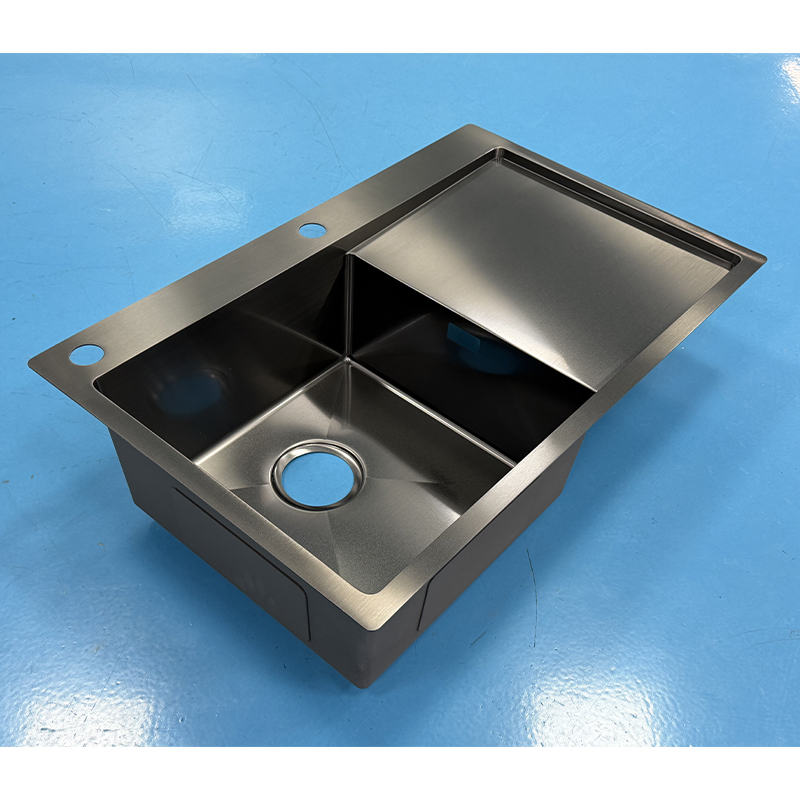
- OEM/ODM производство: Возможность кастомизации размеров, форм и функциональных элементов (полки для сушки, разделочные доски, диспенсеры). Мы адаптируем продукцию под ваши технические задания.
- Гибкость партий: От мелкосерийных пробных заказов до крупных контейнерных поставок. Срок производства индивидуальных заказов составляет 45 рабочих дней.
- Гарантия качества: Строгий контроль на каждом этапе. Продукция сертифицирована по CE и CUPC, что открывает доступ к рынкам Европы и Северной Америки.
- Техническая поддержка: Наши инженеры помогают с разработкой чертежей и оптимизацией конструкций под конкретные проекты.
Мы понимаем, что для дистрибьютора и застройщика важна предсказуемость. Наша логистическая упаковка защищает изделия от повреждений при морской перевозке, сводя бой к нулю. Каждая мойка упакована в защитную пленку, пенопластовые уголки и прочную картонную коробку.
Заключение и следующий шаг
Правильная установка врезной металлической мойки — это залог долговечности кухонного гарнитура и комфорта пользователя. Соблюдение технологии подготовки выреза, использование качественных герметиков и правильный выбор крепежа позволяют избежать большинства эксплуатационных проблем. Однако фундамент успеха закладывается еще на этапе выбора продукта. Мойки из нержавеющей стали SUS304 ручного производства сочетают в себе прочность, эстетику и функциональность, превосходя штампованные аналоги.
Если вы ищете надежного поставщика моек премиум-класса для вашего проекта, рассмотрите возможности сотрудничества с ООО Фошань Хуго Кухонная утварь. Мы готовы предоставить образцы, технические паспорта и коммерческое предложение, адаптированное под ваши объемы и требования.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы обсудить детали вашего следующего проекта и получить консультацию наших инженеров по подбору оптимальных моделей.