-


-


-


WeChat
-
WhatsApp
Мойка на кухню из нержавейки врезная прямоугольная 2026
2026-10-19
- Технические стандарты и эволюция рынка врезных моек к 2026 году
- Конструктивные особенности: Радиусы R0, R10, R15 и их влияние на эксплуатацию
- Инженерные решения: Шумоизоляция и защита от конденсата
- Логистика и упаковка: Как сохранить геометрию при транспортировке
- Кастомизация и ассортимент: Решения под любые задачи
- Чек-лист для закупщика: Как выбрать надежного поставщика
- Заключение: Стратегия закупок на 2026 год
Технические стандарты и эволюция рынка врезных моек к 2026 году
Главное за 30 секунд:
- Материал имеет решающее значение: Только сталь марки SUS304 (AISI 304) с толщиной листа от 1.0 до 1.2 мм обеспечивает реальную долговечность и соответствие санитарным нормам ТР ТС.
- Геометрия влияет на монтаж: Радиус углов R10–R15 является оптимальным балансом между полезным объемом чаши и простотой очистки, тогда как прямой угол R0 требует прецизионной сварки.
- OEM-производство снижает риски: Прямое сотрудничество с фабриками, имеющими сертификаты CE и CUPC, позволяет избежать проблем с браком сварных швов и гарантирует срок поставки около 45 дней.
Рынок кухонной сантехники претерпевает существенные изменения. Если еще пять лет назад закупщики ориентировались исключительно на цену, то в преддверии 2026 года ключевыми факторами стали инженерная точность, сертификация материалов и логистическая надежность. Врезная прямоугольная мойка из нержавеющей стали остается безальтернативным решением для сегментов HoReCa, многоквартирного строительства и масс-маркета благодаря своей утилитарности и гигиеничности.
Однако термин «нержавеющая сталь» часто становится маркетинговой ловушкой. Для профессионального закупщика критически важно понимать разницу между сплавами. Мы в своей практике регулярно сталкиваемся с попытками поставщиков заменить дорогую никельсодержащую сталь SUS304 на более дешевые ферритные аналоги серии 200 или 400. Внешне они идентичны, но через 6–8 месяцев эксплуатации в условиях повышенной влажности и контакта с бытовой химией такие изделия покрываются питтинговой коррозией. Это не просто эстетический дефект — это нарушение санитарных норм и прямые финансовые потери на замену оборудования.
Выбор мойки на кухню из нержавейки врезной прямоугольной 2026 года выпуска должен базироваться на строгом техническом аудите. В этой статье мы разберем, как отличить качественное ручное производство от штамповки, почему радиус скругления важен для монтажных работ и какие скрытые издержки несет использование несертифицированной продукции.
Почему SUS304 остается золотым стандартом?
Нержавеющая сталь марки AISI 304 (в китайской классификации SUS304) содержит 18% хрома и 8% никеля. Именно эта комбинация создает пассивный оксидный слой, защищающий металл от окисления. Для производителей, таких как ООО Фошань Хуго Кухонная утварь, работа с этим материалом является базовой компетенцией, отточенной за более чем 20 лет специализации на ручных мойках. Использование листа толщиной менее 1.0 мм недопустимо для премиального и среднего сегмента: тонкий металл вибрирует под струей воды, создавая акустический дискомфорт, и легко деформируется при установке тяжелого смесителя или измельчителя отходов.
Инженеры рекомендуют обращать внимание не только на состав сплава, но и на тип поверхностной обработки. Сатинированная (матовая) поверхность, получаемая путем абразивной шлифовки, значительно практичнее зеркального полира. Она скрывает микроцарапины, неизбежные при эксплуатации, и не требует постоянного полирования для сохранения товарного вида. Кроме того, матовая текстура лучше маскирует следы от жесткой воды, что особенно актуально для регионов с высоким уровнем минерализации.
Конструктивные особенности: Радиусы R0, R10, R15 и их влияние на эксплуатацию
Геометрия чаши — это не вопрос дизайна, а вопрос функциональности и технологии производства. В современной индустрии выделяют три основных типа формовки углов, каждый из которых имеет свои технические преимущества и ограничения.
| Тип угла | Технология производства | Преимущества | Недостатки/Риски |
|---|---|---|---|
| R0 (Прямой угол) | Лазерная резка + аргонодуговая сварка (TIG) | Максимальный полезный объем; современный индустриальный стиль; удобство мытья крупных противней. | Сложность очистки самого угла; высокая стоимость производства из-за ручной сварки и шлифовки швов. |
| R10 (Радиус 10 мм) | Гибка листа + сварка или глубокая вытяжка | Оптимальный баланс объема и гигиены; легче очищать углы губкой; высокая прочность конструкции. | Требует точной подгонки столешницы; чуть меньший объем по сравнению с R0. |
| R15 и более (Круглые углы) | Штамповка (Pressing) | Низкая себестоимость; отсутствие сварных швов; простота монтажа. | Значительно меньшая глубина чаши; потеря полезного пространства; риск образования трещин при штамповке толстого металла. |
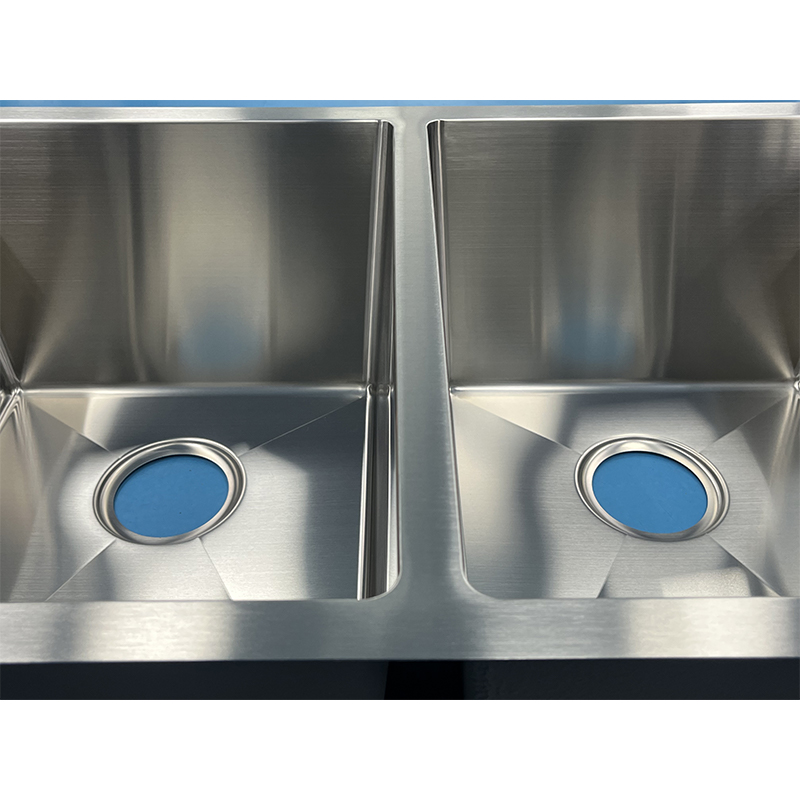
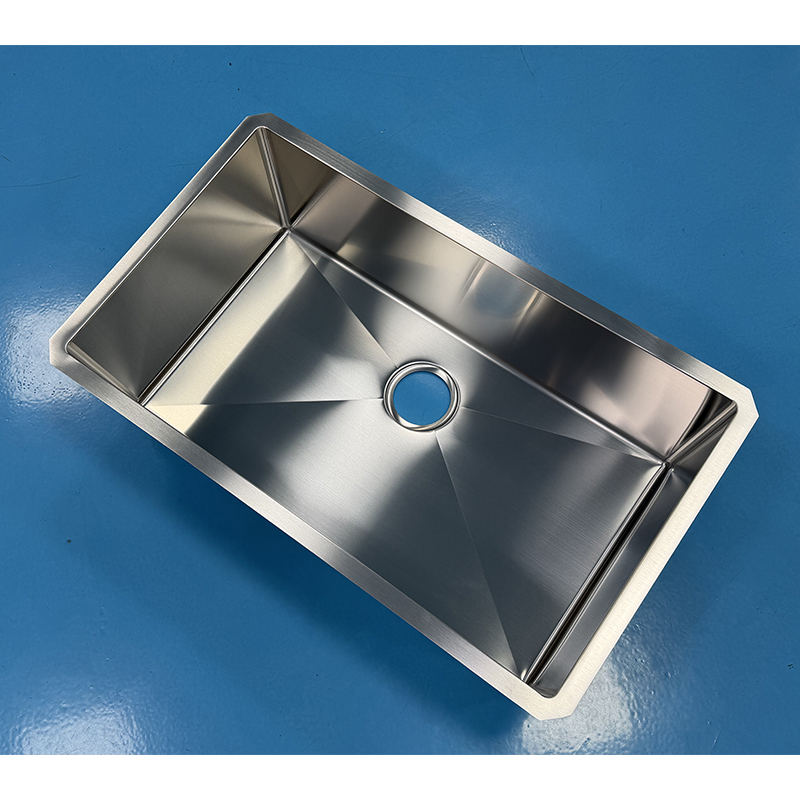
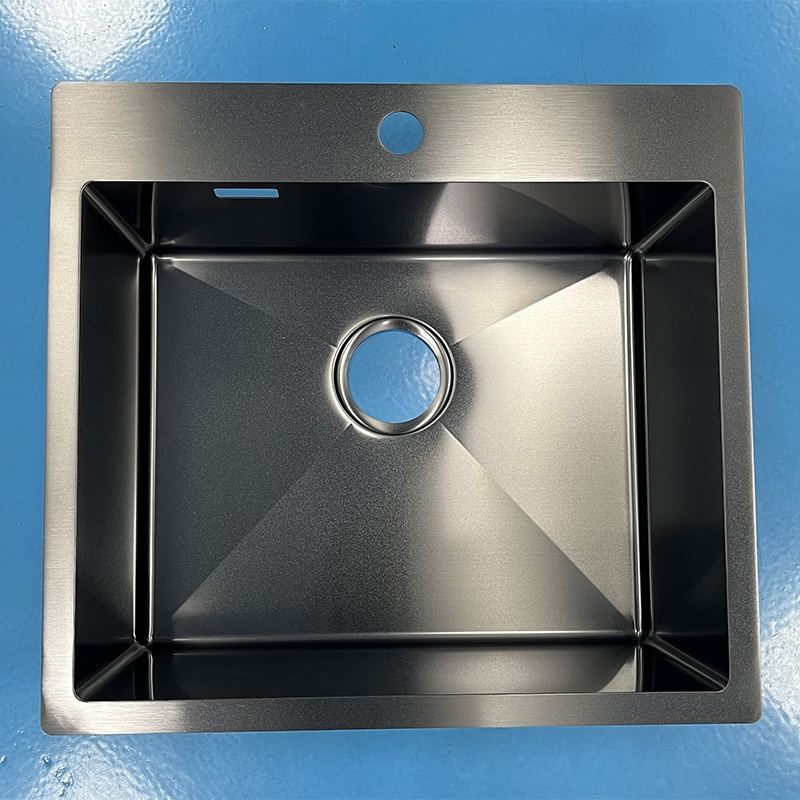
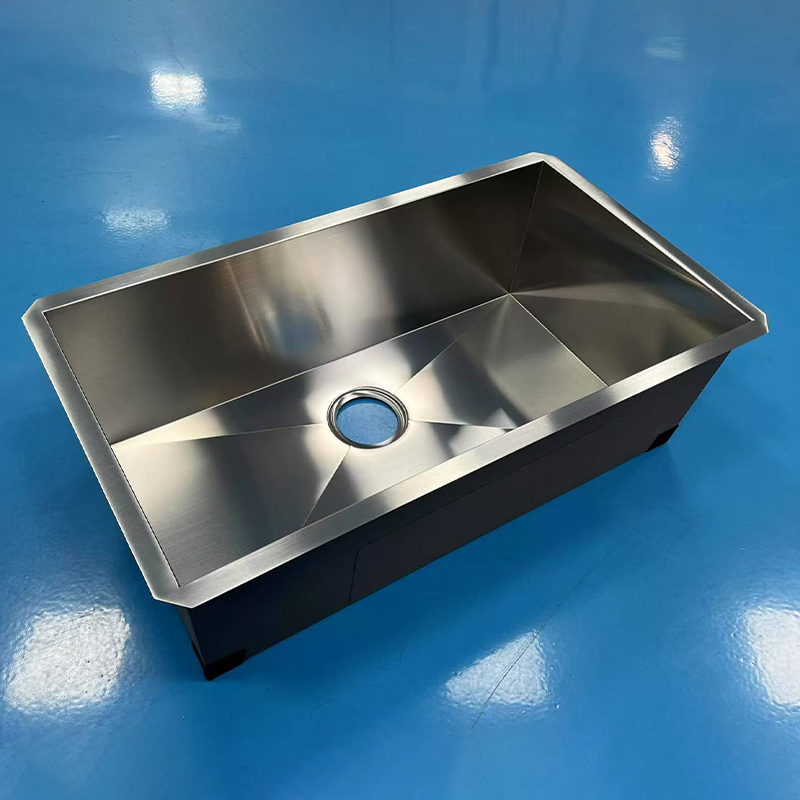
Серия R0 с прямыми краями и четкими геометрическими формами требует высочайшего мастерства сварщиков. Каждый шов должен быть пройден аргонодуговой сваркой, затем подвергнут прецизионной шлифовке и полировке, чтобы стать неотличимым от основного корпуса. Если технология нарушена, именно в углу R0 начнется коррозия. В противовес этому, серии R10 и R15 с закругленными кромками радиусом 10 мм и 15 мм соответственно предлагают более безопасный и простой в уходе вариант. Они идеально подходят для семейных кухонь, где скорость уборки приоритетнее максимального объема.
Важно: При заказе моек серии R0 обязательно требуйте образцы сварных швов. Качественный шов должен быть гладким, без пор и цветов побежалости (синевы), которая свидетельствует о перегреве металла и потере его антикоррозионных свойств.
Инженерные решения: Шумоизоляция и защита от конденсата
Одной из частых причин рекламаций в B2B-секторе является низкое качество акустического комфорта. Вода, падающая на тонкий лист металла, создает шум уровня 60–70 дБ, что сопоставимо с громким разговором. Для устранения этого эффекта применяется композитная система шумоизоляции.
Профессиональные производители, включая завод Фошань Хуго, используют двухслойную защиту:
- Цельноформованное резиновое покрытие. Наносится на внешнюю поверхность чаши методом напыления или наклейки плотных листов. Оно гасит вибрацию металла, снижая уровень шума более чем на 70%.
- Антиконденсатный слой. Специальное покрытие предотвращает образование капель влаги на внешних стенках мойки. Без этой защиты холодная вода вызывает конденсацию теплого воздуха кухни на металле, что приводит к намоканию тумбы, разбуханию ДСП и появлению плесени.
Мы зафиксировали случай, когда партия моек от ненадежного поставщика была установлена в жилом комплексе премиум-класса. Из-за отсутствия качественного антиконденсатного покрытия влага скапливалась в нижних шкафах. Итогом стало массовое разрушение мебельных конструкций и судебные иски от жильцов. Стоимость замены мебели превысила стоимость самих моек в 15 раз. Этот пример наглядно демонстрирует, что экономия на технологических слоях защиты — это ложная экономия.
Стандарты качества и сертификация: EAC, CE, CUPC
Для выхода на международные рынки и работы с крупными сетевыми ритейлерами наличие сертификатов обязательно. Продукция должна соответствовать не только внутренним стандартам завода, но и требованиям стран-импортеров.
- CE (Conformité Européenne): Подтверждает соответствие европейским директивам по безопасности и гигиене. Необходимо для поставок в ЕС.
- CUPC (Canadian Uniform Plumbing Code): Строгий стандарт для Северной Америки, подтверждающий безопасность материалов для контакта с питьевой водой.
- EAC / ТР ТС 010/2011: Обязательная сертификация для таможенного оформления в странах Евразийского экономического союза (Россия, Беларусь, Казахстан и др.). Отсутствие маркировки EAC делает легальную продажу невозможной.
Завод в Фошане, специализирующийся на OEM-производстве, поддерживает полный цикл контроля качества. От входного контроля сырья (спектральный анализ стали) до финальных гидроиспытаний каждой единицы продукции. Такая система позволяет минимизировать процент брака до значений ниже 0.5%, что является отраслевым бенчмарком для премиального сегмента.
Логистика и упаковка: Как сохранить геометрию при транспортировке
Врезные мойки, особенно модели больших размеров (например, 78 × 50 см или 33″ × 22″), подвержены риску деформации при транспортировке. Углы R0 наиболее уязвимы. Стандартная картонная коробка не обеспечивает достаточной защиты.
Профессиональный подход подразумевает использование усиленной упаковки, прошедшей испытания по стандартам ISTA (International Safe Transit Association). Это включает:
- Защиту углов плотными пенополистирольными вкладышами.
- Использование гофрокартона высокой плотности (трех- или пятислойного).
- Фиксацию внутренних компонентов (сливных гарнитур, если они входят в комплект) во избежание ударов о стенки чаши.
При планировании поставок важно учитывать, что индивидуальный заказ (OEM) с изменением стандартных размеров или конфигурации (добавление крыла, зоны для сушки, второго отсека) занимает в среднем 45 рабочих дней с момента утверждения технической документации. Этот срок включает разработку чертежей, изготовление или адаптацию пресс-форм, серийное производство и контроль качества. Закупщикам рекомендуется закладывать этот срок в цепочку поставок, чтобы избежать простоев в продажах.
Кастомизация и ассортимент: Решения под любые задачи
Современная кухня требует гибкости. Универсальные решения уступают место специализированным. Ассортимент профессиональных заводов охватывает широкий спектр конфигураций:
Однокамерные и двухсекционные модели
Однокамерные мойки (например, размером 55 × 51 см или 32″ × 18″) идеальны для компактных кухонь или как дополнительные мойки в островных зонах. Двухсекционные варианты (78 × 50 см, 33″ × 22″) позволяют одновременно мыть посуду и размораживать продукты, разделяя потоки грязной и чистой воды.
Комбинированные системы и аксессуары
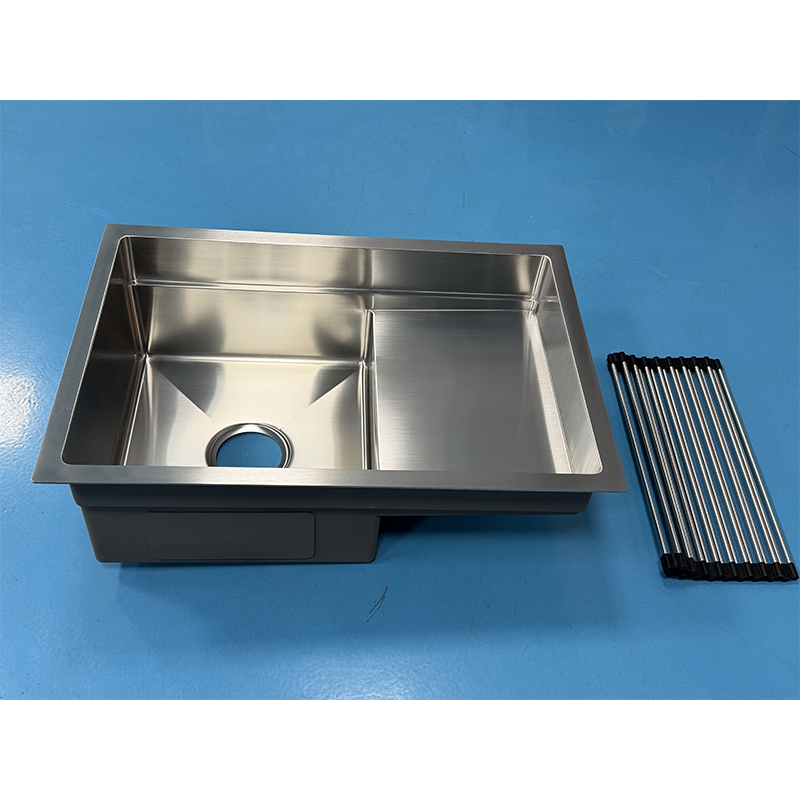
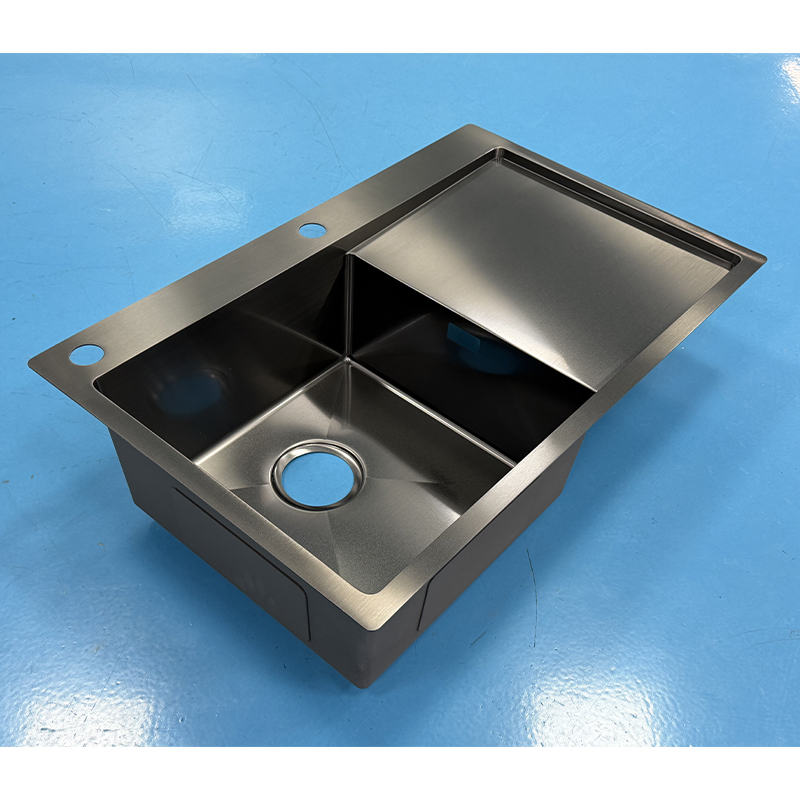
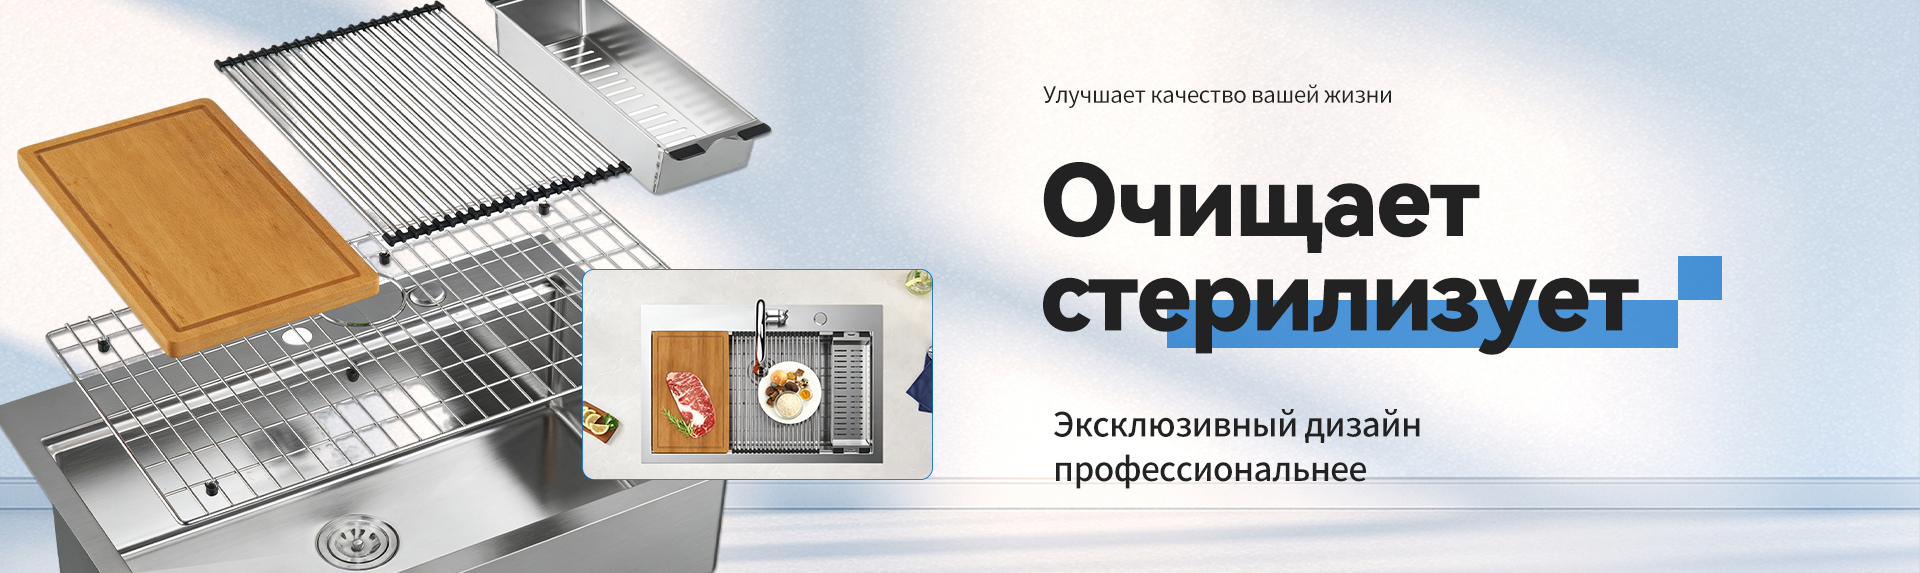
Тренд 2025–2026 годов — интеграция функциональных модулей. Мойки с полкой для сушки, зоной нарезки (с разделочной доской в комплекте) или встроенными отсеками для моющих средств повышают эргономику рабочего пространства. Ступенчатые мойки позволяют устанавливать аксессуары на разных уровнях, экономя место на столешнице.
Компания Фошань Хуго Кухонная утварь предлагает глубокую кастомизацию. Вы можете заказать мойку с нестандартным расположением сливного отверстия, измененной глубиной чаши или уникальным радиусом углов. Инженерная поддержка на этапе проектирования помогает оптимизировать конструкцию для снижения веса без потери прочности, что положительно сказывается на логистических расходах.
Чек-лист для закупщика: Как выбрать надежного поставщика
Перед подписанием контракта на поставку партии врезных моек, используйте следующий контрольный список. Он поможет отсеять посредников и недобросовестных производителей.
- Запросите сертификат материала. Требуйте документ, подтверждающий марку стали (SUS304). Проведите независимую лабораторную проверку первой партии.
- Оцените толщину металла. Используйте микрометр. Заявленные 1.2 мм должны соответствовать реальности. Допустимое отклонение — не более ±0.05 мм.
- Проверьте качество сварных швов. На моделях R0 швы должны быть идеально гладкими на ощупь. Проведите пальцем по углу — вы не должны чувствовать ступенек или шероховатостей.
- Уточните условия гарантии. Надежный производитель дает гарантию от сквозной коррозии сроком от 5 до 10 лет.
- Спросите о системе шумоизоляции. Запросите видео-демонстрацию теста с падением воды. Уровень шума не должен превышать 45–50 дБ.
Выбор партнера — это инвестиция в репутацию вашего бренда. Сотрудничество с проверенным OEM-заводом, таким как профессиональный производитель моек из нержавеющей стали, обеспечивает стабильность качества, соблюдение сроков и техническую поддержку на всех этапах сделки.
Заключение: Стратегия закупок на 2026 год
Рынок движется в сторону повышения требований к качеству и экологичности. Покупатели становятся более информированными и чувствительными к деталям. Врезная прямоугольная мойка из нержавейки перестала быть просто «железным тазом». Это высокотехнологичный продукт, требующий точного инжиниринга, качественных материалов и ответственного производства.
Избегайте соблазна сэкономить на толщине металла или качестве сварки. Эти ошибки проявятся не сразу, но их исправление обойдется дороже, чем изначальная разница в цене. Ориентируйтесь на производителей с подтвержденным опытом экспорта, наличием международных сертификатов (CE, CUPC, EAC) и прозрачной производственной цепочкой.
Готовы обсудить технические требования вашего проекта? Наши инженеры готовы предоставить детальные чертежи, образцы материалов и расчет стоимости партии с учетом логистики до вашего склада.
Запросите коммерческое предложение и технический паспорт продукции прямо сейчас.
Свяжитесь с нами для получения консультации по выбору оптимальной конфигурации мойки для вашего рынка.