-


-


-


WeChat
-
WhatsApp
Ниша для мойки: как правильно подготовить столешницу?
2026-11-01
- Инженерные требования к подготовке выреза: геометрия и допуски
- Специфика подготовки под разные типы моек и материалов
- Пошаговая инструкция: Как правильно вырезать нишу
- Риски некачественной подготовки и методы их предотвращения
- Выбор поставщика: почему важен OEM-контроль качества
- Заключение и рекомендации
Правильная подготовка посадочного места для кухонной мойки — это не просто этап сборки мебели, а критический инженерный процесс, определяющий долговечность всей кухонной системы. Ошибка в расчетах на 2–3 мм или игнорирование влажностных характеристик материала столешницы приводит к разбуханию ДСП, отклеиванию герметика и, как следствие, к рекламациям со стороны конечного потребителя. В индустрии производства кухонь мы наблюдаем, что до 40% проблем с протечками связаны не с дефектом сантехники, а с некорректной подготовкой ниши (выреза) в столешнице.
Главное за 30 секунд
- Точность геометрии: Допуск на вырез не должен превышать ±1 мм. Использование ручного лобзика без шаблона недопустимо для премиальных моек с радиусом R10-R15.
- Гидроизоляция торцов: Обязательное нанесение силиконового или полиуретанового герметика на все открытые срезы столешницы перед монтажом. Это единственный способ предотвратить капиллярный подсос влаги.
- Совместимость типов монтажа: Выбор между врезным (top-mount) и подстольным (undermount) монтажом должен быть сделан на этапе проектирования столешницы, так как они требуют разной обработки края выреза и разных типов крепежа.
Инженерные требования к подготовке выреза: геометрия и допуски
Подготовка ниши для мойки начинается задолго до того, как инструмент коснется столешницы. Первичным документом является технический чертеж (template), предоставляемый производителем мойки. Однако слепое копирование контура из PDF-файла часто приводит к ошибкам. Ключевой параметр, который упускают многие сборщики — это учет толщины стенки мойки и типа её бортика.
В нашей практике, особенно при работе с продукцией ручных моек из нержавеющей стали SUS304, мы выделяем три критических геометрических фактора, влияющих на подготовку столешницы:
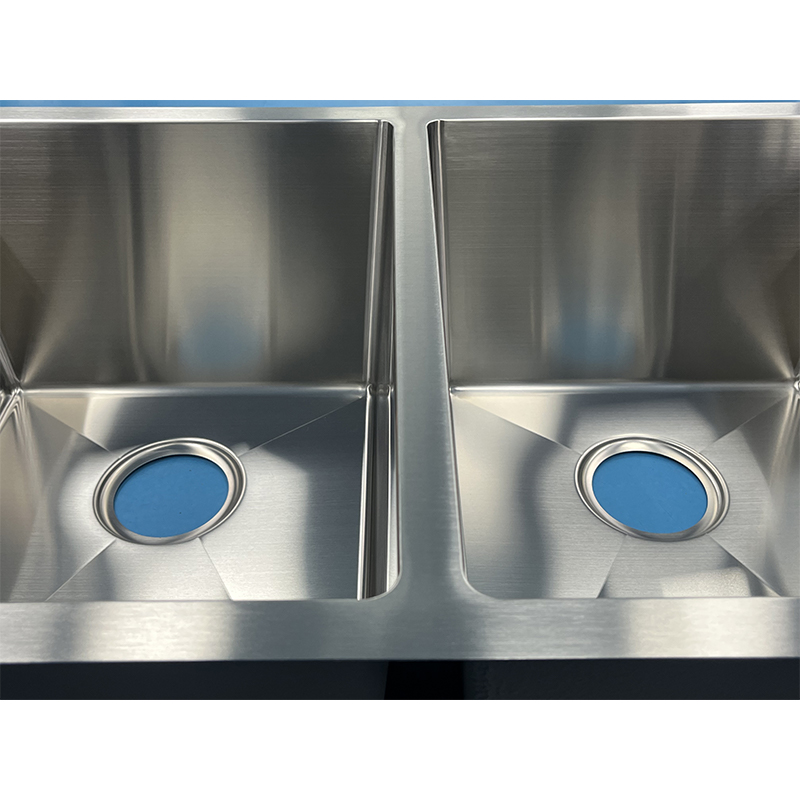
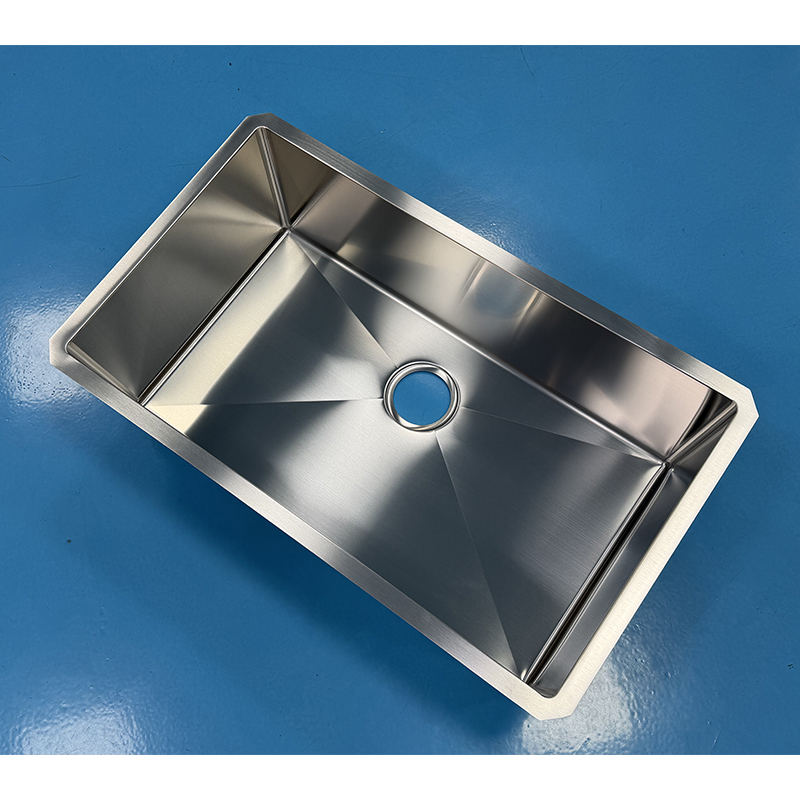
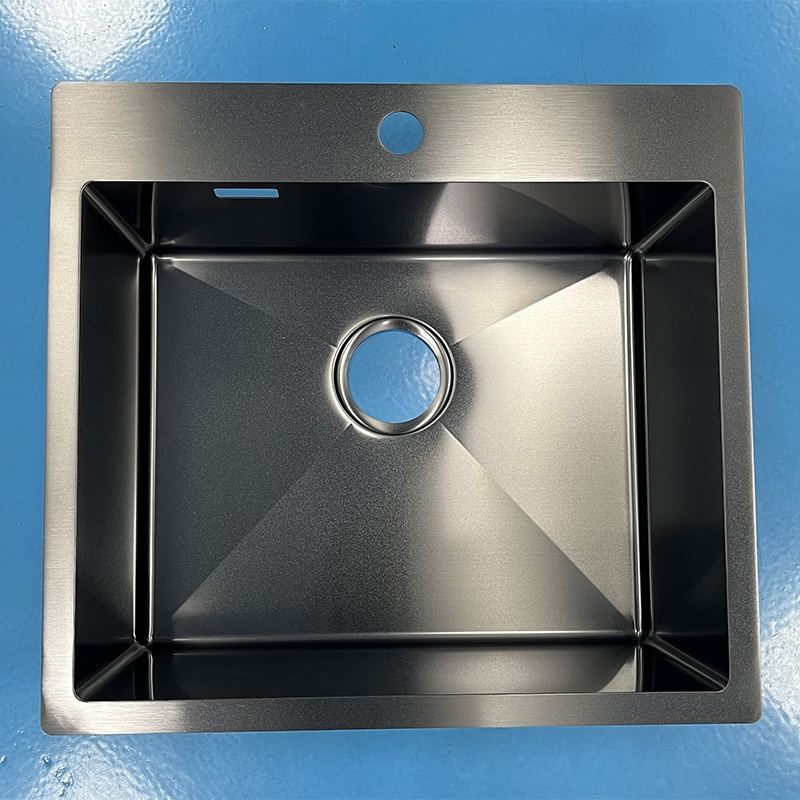
- Радиус внутреннего угла (R-radius). Современные мойки, такие как серии R10 или R15 от ООО Фошань Хуго Кухонная утварь, имеют скругленные внутренние углы. Вырез в столешнице должен точно повторять этот радиус. Если использовать фрезу с меньшим радиусом, мойка просто не войдет в нишу. Если с большим — останутся незакрытые зазоры, которые станут очагами скопления грязи и бактерий.
- Зазор на компенсацию температурных расширений. Для столешниц из искусственного камня (акрил, кварц) необходим технологический зазор 2–3 мм между бортиком мойки и краем выреза, который заполняется эластичным герметиком. Для ламинированных ДСП зазор минимизируется, но требуется идеальная перпендикулярность среза.
- Глубина посадки. При монтаже методом undermount (подстольный) край выреза должен быть идеально отполирован, так как он будет виден. Любая шероховатость нарушит герметичность клеевого шва. Для врезных моек (top-mount) важна плоскостность поверхности вокруг выреза, чтобы бортик мойки лег без перекосов.
Важно понимать разницу в подходах для разных материалов. Ламинированная плита требует защиты от влаги в первую очередь. Камень — защиты от термического шока и механических напряжений. Например, при установке тяжелой чугунной или композитной мойки на тонкую столешницу без дополнительных ребер жесткости возникает риск микротрещин в зоне выреза из-за динамической нагрузки при падении предметов.
Распространенная ошибка: Игнорирование направления текстуры и структуры материала
Частая ошибка при подготовке ниши в столешницах из постформинга или дерева — неправильное направление реза относительно структуры материала. Если рез выполнен против волокон (в случае дерева) или с нарушением технологии фрезеровки ламината, происходит скалывание защитного слоя. В дальнейшем через эти микросколы влага проникает в основу плиты. Мы фиксировали случаи, когда разбухание столешницы происходило уже через 3 месяца эксплуатации именно из-за некачественной обработки торца выреза, а не из-за протечки сифона.
Специфика подготовки под разные типы моек и материалов
Универсального решения не существует. Подготовка ниши для мойки кардинально отличается в зависимости от того, устанавливаете ли вы бюджетную штампованную модель или премиальную ручную мойку из нержавеющей стали толщиной 3 мм. Рассмотрим технические нюансы для основных сценариев.
1. Врезные мойки (Top-Mount) в ламинированные столешницы
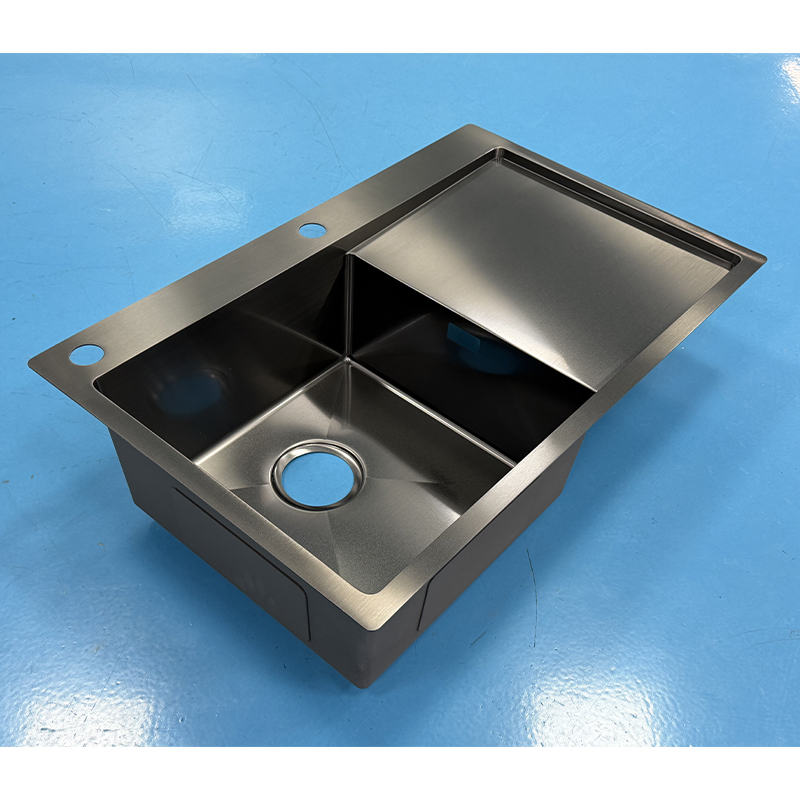
Это самый массовый сегмент. Мойка вкладывается сверху, её бортик опирается на поверхность столешницы. Здесь ключевую роль играет качество прилегания.
- Инструмент: Рекомендуется использование погружной пилы с направляющей для прямого реза и специального сверла для круглых углов, либо электролобзика с пилкой для чистого реза ламината (обратный зуб).
- Обработка торца: После вырезания ниши торец столешницы должен быть обильно обработан санитарным силиконовым герметиком. Не используйте акриловые герметики — они не обеспечивают достаточной эластичности и водостойкости.
- Крепление: Стандартные клипсы (лапки) должны затягиваться равномерно. Чрезмерное усилие на одной стороне может деформировать тонкую стальную мойку, нарушив угол наклона дна к сливному отверстию. Это приведет к застою воды.
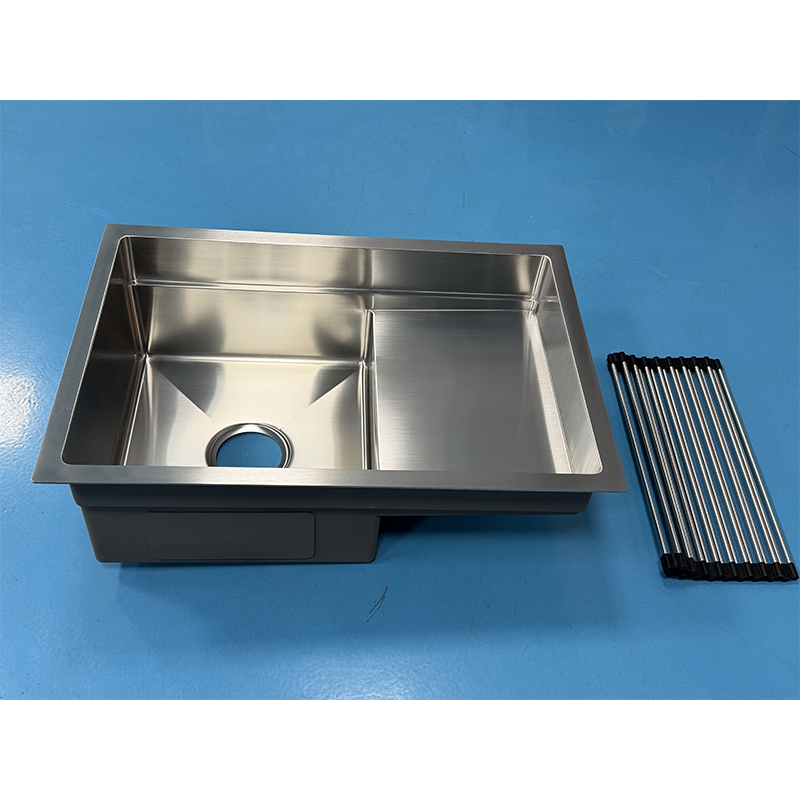
Для моек из нержавеющей стали SUS304, таких как производимые на нашем заводе в Фошане, характерна высокая жесткость конструкции благодаря ручной сварке и толщине металла. Однако это требует особой аккуратности при выравнивании. Если столешница имеет даже небольшой перепад высот, жесткая мойка не «подстроится» под неё, в отличие от тонких штампованных аналогов. Поэтому плоскостность столешницы в зоне выреза должна проверяться лазерным уровнем.
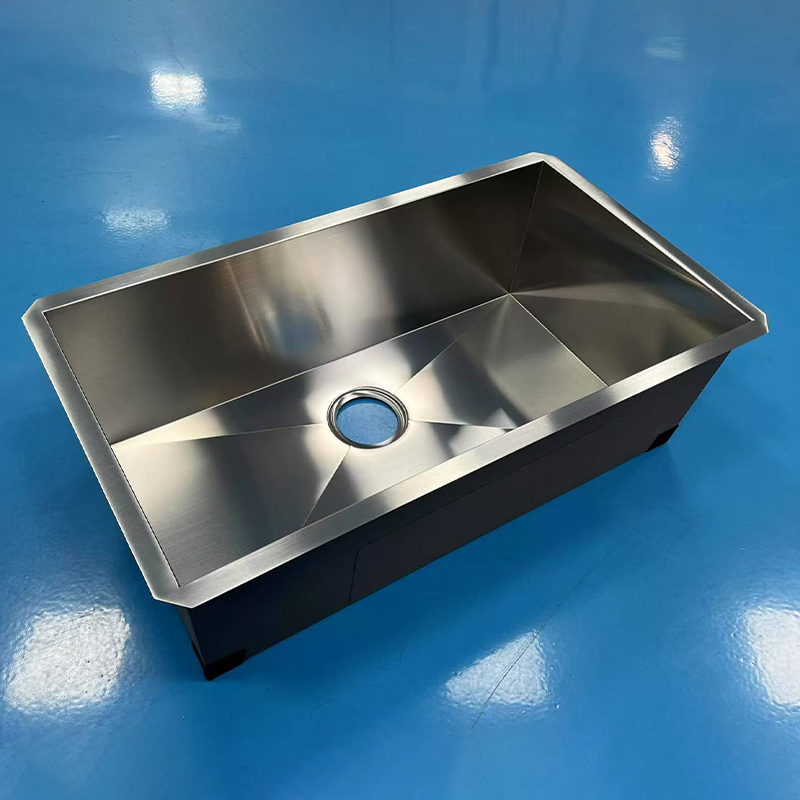
2. Подстольные мойки (Undermount) в каменные столешницы
Монтаж под столешницу считается премиальным решением. Край столешницы нависает над мойкой, обеспечивая легкий сброс воды и крошек одним движением губки. Подготовка ниши здесь требует высочайшей квалификации.
- Фрезеровка: Вырез выполняется фрезером с алмазной или твердосплавной фрезой. Края должны быть отполированы до состояния, сопоставимого с основной поверхностью столешницы.
- Клеевой шов: Используется двухкомпонентный эпоксидный клей или специальный монтажный клей для камня. Механические крепления (скобы) служат лишь для фиксации на время высыхания клея.
- Герметизация стыка: По периметру контакта камня и металла наносится тонкий слой прозрачного силикона. Это компенсирует разницу в коэффициентах теплового расширения камня и стали.
Важно отметить, что для подстольного монтажа вес мойки имеет критическое значение. Тяжелые двойные мойки размером 78 × 50 см или 33″ × 22″ создают значительную нагрузку на консольную часть столешницы. Производители столешниц часто рекомендуют устанавливать дополнительные поддерживающие планки или кронштейны под зону выреза, особенно если мойка будет использоваться для мытья крупной посуды или накопления воды.
3. Интегрированные мойки (Flush-mount)
Самый сложный тип монтажа, где край мойки находится в одной плоскости со столешницей. Требует прецизионной фрезеровки паза (четверти) по контуру выреза. Глубина паза должна соответствовать толщине бортика мойки с точностью до 0.5 мм. Любое отклонение приведет либо к выступанию края (риск скола), либо к образованию ступеньки (накопление грязи). Этот метод чаще применяется для моек из искусственного камня или композитных материалов, но также реализуем для нержавеющих моек с специальным широким плоским бортиком.
Пошаговая инструкция: Как правильно вырезать нишу
Ниже приведен алгоритм действий, который минимизирует риски ошибок. Данный протокол основан на стандартах качества, принятых на производстве ООО Фошань Хуго Кухонная утварь, и адаптирован для условий монтажных мастерских.
- Разметка и проверка базы. Переверните мойку вверх дном и положите её на внутреннюю сторону столешницы (если позволяет конструкция) или используйте бумажный шаблон 1:1. Обведите контур маркером. Важно: Проверьте, чтобы расстояние от края выреза до края столешницы было не менее 50–60 мм для обеспечения структурной прочности. Для угловых моек этот параметр критичен.
- Корректировка контура. Отступите внутрь от намеченной линии на толщину стенки мойки плюс 1–2 мм на герметик. Для врезных моек обычно достаточно отступа 10–15 мм от внешнего габарита мойки. Используйте штангенциркуль для замера реальной толщины бортика конкретной модели, так как данные в каталогах могут быть округлены.
- Вырезание отверстия. Просверлите стартовое отверстие диаметром 10–12 мм внутри контура. Вставьте полотно лобзика. Режьте строго по линии, не оказывая давления на инструмент. Для ламината используйте пилку с мелким зубом, направленным вниз, чтобы избежать сколов лицевого покрытия. Если используется фрезер, делайте проход в несколько этапов, снимая не более 3–4 мм материала за один проход.
- Финишная обработка и защита. Очистите срез от пыли. Нанесите непрерывный слой силиконового герметика на торец выреза. Разровняйте его пальцем в перчатке или шпателем, создавая гладкий гидроизоляционный барьер. Дайте герметику подсохнуть (время зависит от бренда, обычно 15–30 минут до образования пленки).
- Примерка и установка. Вставьте мойку в нишу без герметика для проверки свободы хода. Она должна входить легко, но без люфта. Если мойка не входит, не пытайтесь забить её молотком — это неизбежно повредит антиконденсатное покрытие или шумоизоляцию на дне чаши. Подкорректируйте размер напильником или фрезером. После успешной примерки нанесите уплотнительную ленту (входит в комплект большинства моек) или слой сантехнического силикона на бортик мойки и окончательно зафиксируйте её крепежными элементами.
Риски некачественной подготовки и методы их предотвращения
Отсутствие должного внимания к этапу подготовки ниши влечет за собой специфические проблемы, устранение которых часто требует полной замены столешницы. Рассмотрим основные сценарии отказов.
| Проблема | Причина | Решение / Профилактика |
|---|---|---|
| Разбухание столешницы вокруг мойки | Отсутствие герметизации торца выреза; попадание воды под бортик из-за неровной поверхности. | Использование влагостойкого герметика на основе силикона; проверка плоскостности столешницы перед монтажом. |
| Треск и смещение мойки при нагрузке | Недостаточное количество крепежных элементов; слишком большой зазор между мойкой и столешницей. | Установка дополнительных крепежей (минимум 6–8 шт. для больших моек); использование уплотнительной ленты по всему периметру. |
| Накопление черного налета в зазоре | Использование жесткого герметика, который со временем отслаивается; неровный край выреза. | Применение санитарного силикона с фунгицидами; тщательная полировка края выреза для каменных столешниц. |
| Конденсат на нижней части столешницы | Отсутствие антиконденсатного покрытия на мойке; плохая вентиляция под мойкой. | Выбор моек с заводским напылением (как в сериях R0/R10 от HUGO); установка влагопоглотителей в шкаф. |
Особое внимание следует уделить системе шумоизоляции и защиты от конденсата. Дешевые мойки часто не имеют качественного покрытия на внешней стороне чаши. В результате, при контакте холодной воды со стенками мойки, на них образуется конденсат, который капает на нижнюю часть столешницы и содержимое шкафа. Продукция ООО Фошань Хуго Кухонная утварь решает эту проблему путем нанесения цельноформованного резинового покрытия и слоя высокоплотного антиконденсатного материала. Это снижает уровень шума более чем на 70% и полностью исключает образование капель влаги на внешних стенках, защищая мебель даже при интенсивной эксплуатации.
Выбор поставщика: почему важен OEM-контроль качества
Даже идеально подготовленная ниша не спасет ситуацию, если сама мойка имеет геометрические отклонения. В сегменте B2B закупок и комплектации кухонь критически важно работать с производителями, которые контролируют допуски на этапе формовки.
ООО Фошань Хуго Кухонная утварь, расположенное в промышленном кластере Шуньдэ (Фошань), более 20 лет специализируется на ручном изготовлении моек из нержавеющей стали SUS304. В отличие от массовой штамповки, ручной подход позволяет достигать высокой точности геометрии. Каждая операция — от лазерной резки до аргонно-дуговой сварки и финишной шлифовки — выполняется с контролем параметров. Сварные швы проходят пассивацию, что обеспечивает единую коррозионную стойкость всего изделия, включая зоны термического воздействия.
Для партнеров и оптовых покупателей это означает предсказуемость результата. Мойки серий R0, R10 и R15 имеют строгие геометрические параметры, что упрощает создание шаблонов для выреза столешниц. Сертификация по стандартам CUPC (США) и CE (ЕС) подтверждает соответствие продукции международным требованиям безопасности и гигиены. Кроме того, возможность кастомизации размеров (например, адаптация под нестандартные модули кухонь) позволяет оптимизировать эргономику пространства без потери надежности.
Мы рекомендуем запрашивать у поставщика не только каталог, но и технические чертежи (CAD-файлы) конкретных моделей перед началом серийного производства кухонь. Это позволит вашим технологам заранее заложить правильные параметры вырезов в программы раскроя.
Заключение и рекомендации
Подготовка ниши для мойки — это баланс между точностью механической обработки и пониманием физики материалов. Правильный выбор инструмента, качественная герметизация торцов и учет особенностей монтажа конкретного типа мойки гарантируют долгий срок службы кухонного гарнитура. Не экономьте время на этапе разметки и черновой обработки: исправление ошибок после вклейки мойки практически невозможно без повреждения дорогостоящей столешницы.
Если вы занимаетесь производством кухонь или оптовой продажей сантехники, выбирайте партнеров, которые предоставляют не просто товар, а инженерную поддержку. Наличие точных шаблонов, стабильного качества стали SUS304 и надежной антиконденсатной защиты у моек производства Фошань Хуго снижает количество рекламаций и повышает удовлетворенность ваших клиентов.
Запросите коммерческое предложение и технический паспорт на интересующие вас модели моек, чтобы получить актуальные чертежи для подготовки столешниц и условия сотрудничества для дилеров.